08/03/2026
Galwanizacja metali – co to jest i na czym polega?
Spis treści
- Czym właściwie jest galwanizacja?
- Jak przebiega proces krok po kroku?
- Cynkowanie i niklowanie – dwa różne zadania
- Gdzie stosuje się galwanizację?
- Co decyduje o jakości powłoki galwanicznej?
- Galwanizacja a inne metody ochrony metalu
- Przygotowanie powierzchni przed galwanizacją
- Pasywacja i wykończenie powłoki
- Zastosowania obróbki galwanicznej w motoryzacji
- Zastosowania w budownictwie i przemyśle
- FAQ – najczęściej zadawane pytania o galwanizacji metali
Metal bez ochrony powierzchni starzeje się szybko. Rdza, korozja elektrochemiczna, ścieranie – to procesy, którym stal i inne metale ulegają nieuchronnie, jeśli pozostawi się je bez zabezpieczenia. Galwanizacja – co to właściwie jest? To jedna z najskuteczniejszych odpowiedzi na ten problem: trwała, precyzyjna i sprawdzona w wielu branżach metoda nakładania metalicznych powłok ochronnych.
Czym właściwie jest galwanizacja?
Galwanizacja to elektrochemiczny proces osadzania warstwy jednego metalu na powierzchni innego. Zachodzi w specjalnej kąpieli elektrolitycznej – roztworze soli metalicznych – przez którą przepływa prąd stały. Elektroda podłączona do bieguna ujemnego (katoda) to element przeznaczony do pokrycia. Biegun dodatni (anoda) to najczęściej metal, który ma zostać osadzony, lub elektroda obojętna.
Pod wpływem prądu jony metalu zawarte w roztworze przemieszczają się w stronę katody i osadzają się na jej powierzchni, tworząc równomierną, trwale związaną warstwę. Grubość tej warstwy zależy od czasu trwania procesu, gęstości prądu i składu kąpieli. To właśnie ta precyzja sprawia, że galwanizację stosuje się wszędzie tam, gdzie liczy się dokładność: w przemyśle motoryzacyjnym, elektronice, budownictwie, maszynach i elementach złącznych.
Nazwa pochodzi od Luigiego Galvaniego – XVIII-wiecznego włoskiego fizyka, który badał zjawiska elektryczne w tkankach żywych organizmów. Jego obserwacje legły u podstaw elektrochemii, a z czasem dały impuls do opracowania metod przemysłowego osadzania metali.
Jak przebiega proces krok po kroku?
Zanim metal trafi do kąpieli galwanicznej, musi przejść przez wieloetapowe przygotowanie powierzchni. To jeden z najważniejszych etapów całego procesu – zanieczyszczenia, tlenki czy resztki oleju na powierzchni utrudniają prawidłowe osadzenie powłoki.
Typowy przebieg galwanizacji wygląda następująco: odtłuszczanie – usuwanie substancji organicznych, smarów i olejów za pomocą rozpuszczalników lub kąpieli alkalicznych; trawienie – chemiczne lub elektrochemiczne usunięcie tlenków i zgorzeliny z powierzchni metalu; płukanie – przepłukiwanie wodą po każdym etapie chemicznym, by nie przenosić zanieczyszczeń do kolejnych kąpieli; aktywacja – przygotowanie powierzchni do przyjęcia powłoki, często przez krótkotrwałe trawienie w rozcieńczonym kwasie; osadzanie powłoki – właściwy etap galwanizacji w kąpieli elektrolitycznej; pasywacja – opcjonalne, lecz powszechne wykończenie powłoki cynkowej warstwą chromianową lub bezchromianową, zwiększającą odporność na korozję i nadającą charakterystyczny kolor; wreszcie płukanie końcowe i suszenie – usunięcie pozostałości chemicznych i przygotowanie elementów do odbioru.
Każdy z tych etapów odbywa się w kontrolowanych warunkach – temperatura kąpieli, pH, czas zanurzenia i natężenie prądu są monitorowane i dostosowywane do rodzaju metalu podłoża i oczekiwanej grubości powłoki.
Cynkowanie i niklowanie – dwa różne zadania
W praktyce przemysłowej galwanizacja najczęściej przyjmuje dwie formy: cynkowania lub niklowania. Każda z nich służy czemuś innemu i odpowiada na różne potrzeby.
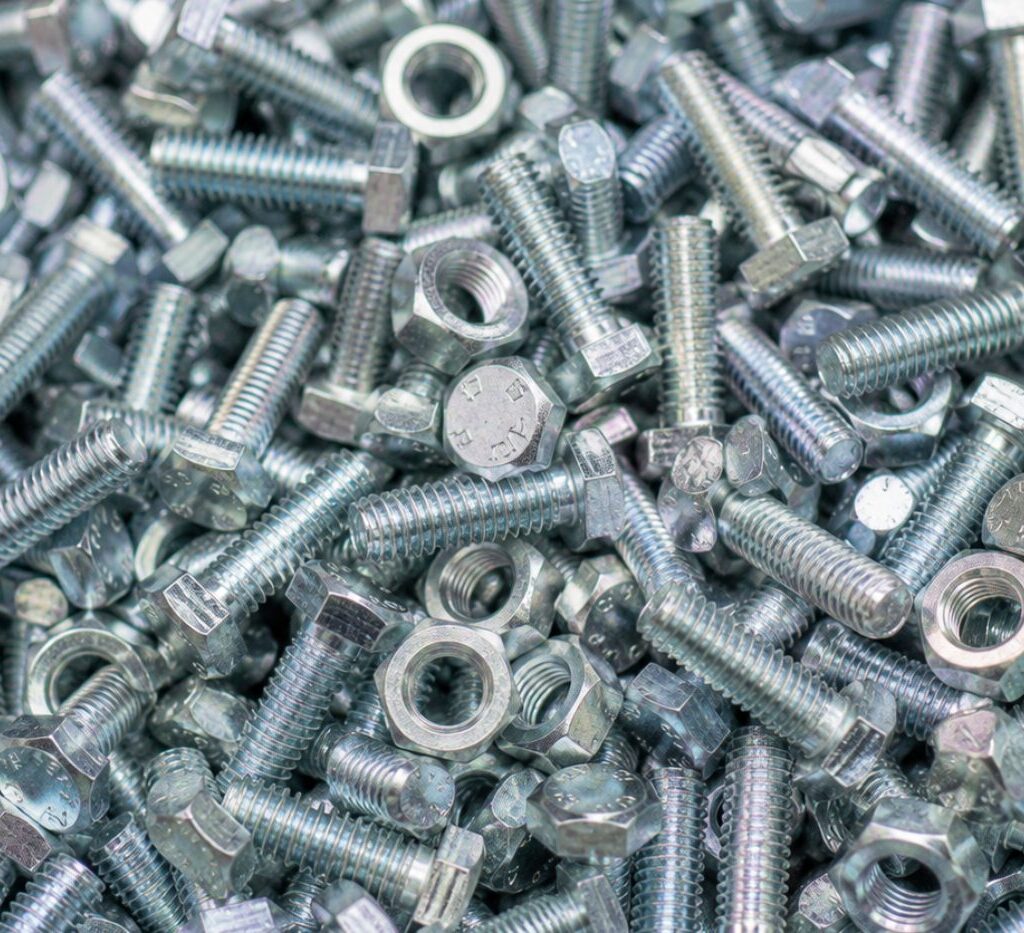
Cynkowanie to nakładanie powłoki cynkowej na stal lub żeliwo. Cynk działa anodowo w stosunku do żelaza – co oznacza, że nawet w miejscu uszkodzenia powłoki to on koroduje jako pierwszy, chroniąc metal podłoża. Powłoki cynkowe stosuje się więc wszędzie tam, gdzie liczy się długotrwała ochrona antykorozyjna: śruby, podkładki, wsporniki, elementy karoserii, części maszyn rolniczych czy konstrukcje stalowe narażone na wilgoć. Po cynkowaniu elektrolitycznym elementy przechodzą zazwyczaj pasywację, która dodatkowo uszczelnia powłokę i – zależnie od jej rodzaju – nadaje jej barwę.
Niklowanie pełni inną funkcję. Nikiel jest twardszy od cynku i bardziej odporny na ścieranie mechaniczne, a jego wygląd jest znacznie bardziej dekoracyjny – lśniący, jednorodny, o charakterystycznym szaro-srebrnym odcieniu. Powłoki niklowe nakłada się tam, gdzie prócz ochrony istotna jest estetyka i odporność na zużycie: na podzespoły elektroniczne, złącza elektryczne, elementy armatury, narzędzia precyzyjne i komponenty motoryzacyjne. Niklowanie może być elektrolityczne (z kąpieli z prądem) lub chemiczne (bezprądowe) – to drugie zapewnia szczególnie dobrą równomierność powłoki nawet na skomplikowanych kształtach.
Obie metody dają trwałe, jednorodne powłoki, których grubość dobiera się – zależnie od przeznaczenia detalu.
Gdzie stosuje się galwanizację?
Trudno wskazać gałąź przemysłu, która nie korzysta z galwanizacji w jakiejś formie. Cynkowane śruby i niklowane złącza to rzeczy tak powszechne, że zwykle się ich nie zauważa – dopóki nie pojawi się rdza lub awaria.
W motoryzacji galwanizowane są setki typów elementów złącznych, resorów, uchwytów i podzespołów. W budownictwie – kotwy, łączniki, profile stalowe i wszelkie elementy narażone na warunki atmosferyczne. W elektronice niklowanie zabezpiecza styki i złącza przed utlenianiem oraz zapewnia przewodność. W przemyśle maszynowym powłoki cynkowe i niklowe wydłużają żywotność części, które pracują w trudnych warunkach – w kontakcie z wilgocią, chemikaliami lub pod obciążeniem mechanicznym.
Galwanizacja działa zarówno na małych elementach – jak drobne śrubki czy sprężyny – jak i na większych detalach, bo technika bębnowa (dla drobnicy) i zawieszkowa (dla większych elementów) pozwala na elastyczne podejście do każdej serii produkcyjnej.
Co decyduje o jakości powłoki galwanicznej?
Wynik galwanizacji zależy od wielu zmiennych, które muszą być ze sobą zsynchronizowane. Zbyt duża gęstość prądu może prowadzić do nierównomiernego osadzania i przypaleń. Nieprawidłowe pH kąpieli wpływa na strukturę krystaliczną osadu. Zanieczyszczona powierzchnia podłoża skutkuje pęcherzowaniem lub odwarstwieniem powłoki.
Dlatego galwanizacja to nie tylko chemiczny przepis do wykonania – to proces wymagający stałego nadzoru, odpowiednich urządzeń i doświadczenia. Grubość powłoki to jeden z pierwszych parametrów, o które pyta klient – powłoki cynkowe dobiera się grubością do warunków, w jakich detal będzie pracował, a powłoki niklowe są zwykle cieńsze, bo tu ważniejsza bywa równomierność i właściwości mechaniczne niż sama grubość.
Galwanizacja a inne metody ochrony metalu
Na tle pozostałych metod ochrony powierzchni galwanizacja wyróżnia się kilkoma cechami, które trudno zastąpić. Malowanie proszkowe jest tańsze i dostępne w niemal dowolnym kolorze, ale uszkodzona powłoka lakiernicza przestaje chronić metal niemal natychmiast. Cynkowanie ogniowe (zanurzeniowe) daje grubszą i twardszą powłokę niż elektrolityczne, ale wymaga wysokich temperatur i nie nadaje się do elementów precyzyjnych ani o skomplikowanych kształtach – może zmienić wymiary detalu. Galwanizacja elektrolityczna dobrze zachowuje wymiary elementu, co ma duże znaczenie dla części gwintowanych i współpracujących ze sobą par.
To właśnie precyzja wymiarowa i możliwość dobrania grubości powłoki sprawia, że galwanizacji nie da się prosto zastąpić – szczególnie w produkcji seryjnej.
Przygotowanie powierzchni przed galwanizacją
Jakość przygotowania powierzchni w dużym stopniu decyduje o trwałości i przyczepności finalnej powłoki galwanicznej. Czyszczenie mechaniczne usuwa luźne zabrudzenia, zgorzelinę i ślady obróbki poprzez szczotkowanie, śrutowanie lub piaskowanie dostosowane do stanu powierzchni elementów. Proces tworzy odpowiednią chropowatość, poprawiającą przyczepność warstwy metalicznej.
Odtłuszczanie usuwa oleje, smary i emulsje obróbkowe w podgrzanych kąpielach alkalicznych z detergentami lub metodą elektrolityczną, przyspieszającą reakcje chemiczne. Bez dokładnego odtłuszczenia powłoka nie osiągnie odpowiedniej przyczepności do podłoża – nawet niewielkie pozostałości tłuszczu utrudniają osadzanie się metalu.
Płukanie wielokrotne w czystej wodzie demineralizowanej następuje między każdą operacją chemiczną, zapobiegając przenoszeniu zanieczyszczeń do kolejnych kąpieli. Kaskadowe płukanie usuwa resztki alkalicznych detergentów i kwasów, które mogłyby degradować jakość procesu galwanicznego. Trawienie kwasowe w roztworze kwasu siarkowego lub solnego usuwa warstwę tlenkową i rdzę, aktywując powierzchnię metalu dla przyjęcia powłoki – czas trawienia zależy od stopnia utlenienia materiału.
Aktywacja końcowa bezpośrednio przed galwanizacją – krótkie zanurzenie w rozcieńczonym kwasie – usuwa ostatnie ślady wtórnego utleniania powstałego podczas transportu między operacjami. Zwłoka między aktywacją a właściwym procesem musi być jak najkrótsza, inaczej powierzchnia utleni się ponownie, wymagając powtórzenia całego cyklu przygotowania.
Pasywacja i wykończenie powłoki
Pasywacja po cynkowaniu tworzy dodatkową warstwę związków chemicznych, znacząco zwiększającą odporność na korozję atmosferyczną. Cynkowanie z pasywacją stanowi kompleksowy system ochrony antykorozyjnej, łączący barierę cynkową z dodatkową warstwą chromianową lub bezchromianową. Pasywacja błękitna nadaje delikatny niebieski odcień przy odporności wystarczającej dla większości zastosowań wewnętrznych.
Pasywacja biała pozostawia przezroczystą lub lekko matową powłokę, zachowującą naturalny kolor cynku – stosowana tam, gdzie liczy się estetyka jasnej powierzchni bez kolorowych refleksów. Pasywacja skutecznie ogranicza powstawanie białego nalotu charakterystycznego dla niepasywowanych powłok cynkowych podczas transportu i magazynowania. Pasywacja bezchromiankowa eliminuje toksyczny chrom sześciowartościowy, zgodnie z dyrektywami ekologicznymi REACH i RoHS, stosując związki chromu trójwartościowego, tytanu lub cyrkonu.
Dodatkowe uszczelnienie organiczne po pasywacji nakłada warstwę pokrywającą mikroporowatości, poprawiając odporność korozyjną – szczególnie istotne dla elementów motoryzacyjnych narażonych na sól drogową i zmienne warunki atmosferyczne przez cały rok eksploatacji pojazdu. Suszenie gorącym powietrzem lub metodą wirówkową dla małych elementów po galwanizacji bębnowej usuwa wodę, zapobiegając powstawaniu plam i zacieków na powierzchni powłoki.
Zastosowania obróbki galwanicznej w motoryzacji
Przemysł motoryzacyjny masowo wykorzystuje obróbkę galwaniczną, zabezpieczając ogromne ilości elementów rocznie przed korozją w wymagających warunkach eksploatacji. Śruby, nakrętki i podkładki otrzymują powłoki cynkowe z pasywacją, które mają wytrzymać wieloletnie narażenie na sól drogową, wodę i duże wahania temperatury oraz ciągłe wibracje bez degradacji właściwości mechanicznych.
Komponenty podwozia – wsporniki, mocowania, uchwyty zawieszenia – wymagają niezawodnej ochrony przy zachowaniu tolerancji wymiarowych, zapewniających bezpieczeństwo pojazdu i prawidłową geometrię zawieszenia. Narażenie na uszkodzenia mechaniczne od kamieni wymaga grubszych powłok, zachowujących integralność nawet po lokalnych zarysowaniach. Elementy układów hamulcowych otrzymują jeszcze grubsze warstwy dla większej trwałości w kontakcie z wodą, błotem i wysokimi temperaturami.
Wyposażenie wnętrza wykorzystuje chromowaną obróbkę galwaniczną dla listew, klamek i elementów dekoracyjnych, łączących ochronę z lustrzanym połyskiem. Złącza elektryczne potrzebują przewodności przy ochronie korozyjnej – cienkie warstwy cynowe lub srebrne zapewniają niskie opory przejściowe i dobre uziemienie bez utleniania powierzchni kontaktowych.
Zastosowania w budownictwie i przemyśle
W budownictwie obróbka galwaniczna zabezpiecza elementy konstrukcyjne przez wiele lat eksploatacji w warunkach zewnętrznych, bez możliwości łatwej konserwacji. Śruby fundamentowe, kotwy i łączniki stalowe po cynkowaniu z pasywacją dobrze znoszą wieloletnie narażenie na deszcz, śnieg i promieniowanie UV. Osprzęt budowlany – zawiasy, klamki, zamki, okucia okienne – wymaga trwałości przy zachowaniu estetyki i funkcjonalności przez całe życie budynku.
Elektronika wymaga precyzyjnej obróbki galwanicznej, zapewniającej przewodność przy ochronie przed utlenianiem powierzchni kontaktowych. Styki i złącza otrzymują warstwy złota, srebra lub cyny dla niskiego oporu przejściowego, utrzymującego się przez długi czas eksploatacji. Płytki drukowane podczas produkcji przechodzą przez sekwencję obróbki miedzią, niklem i złotem, budującą przewodzące ścieżki i chronione styki lutownicze.
Przemysł maszynowy stosuje obróbkę galwaniczną dla wydłużenia żywotności komponentów narażonych na ścieranie. Tłoczyska hydrauliczne po chromowaniu twardym dobrze znoszą wymagające warunki pracy, zachowując gładkość powierzchni istotną dla uszczelnień. Prowadnice i osie po niklowaniu chemicznym zmniejszają tarcie i pomagają zapobiegać zacieraniu podczas pracy mechanizmów precyzyjnych.
FAQ – najczęściej zadawane pytania o galwanizacji metali
Czym różni się galwanizacja elektrolityczna od ogniowej?
Galwanizacja elektrolityczna polega na osadzaniu metalu z roztworu przy użyciu prądu elektrycznego – daje precyzyjną powłokę i dobrze zachowuje wymiary detalu. Cynkowanie ogniowe to zanurzenie elementu w ciekłym cynku w wysokiej temperaturze – powłoka jest grubsza i twardsza, ale metoda nie nadaje się do elementów precyzyjnych ani gwintowanych. Wybór zależy od przeznaczenia elementu i wymagań technicznych.
Co to jest pasywacja i czy każdy ocynkowany element ją przechodzi?
Pasywacja cynku to dodatkowa obróbka chemiczna nakładana na świeżą powłokę, która tworzy cienką warstwę uszczelniającą metal. Spowalnia korozję i nadaje charakterystyczny kolor – żółty, biały, czarny lub bezbarwny. W praktyce większość elementów cynkowanych elektrolitycznie jest pasywowana, chyba że specyfikacja klienta wyraźnie tego wyklucza.
Czy galwanizacja nadaje się do wszystkich metali?
Najczęściej galwanizuje się stal i żeliwo. Możliwe jest też cynkowanie lub niklowanie miedzi, mosiądzu i niektórych stopów aluminium, choć aluminium wymaga specjalnego przygotowania powierzchni. Doświadczony zakład galwanizacyjny dobierze odpowiedni proces do konkretnego podłoża i przeznaczenia elementu.
Czym różni się cynkowanie od niklowania?
Cynkowanie zapewnia przede wszystkim ochronę antykorozyjną – cynk działa poświęcająco, korodując zamiast metalu podłoża. Niklowanie daje twardszą, bardziej odporną na ścieranie powierzchnię z efektem estetycznym. Cynkowanie stosuje się głównie przy elementach stalowych narażonych na warunki atmosferyczne, niklowanie – tam, gdzie liczy się wygląd, twardość lub odporność na zużycie mechaniczne.
Jak długo trwa realizacja zlecenia galwanizacyjnego?
Czas zależy od wielkości partii, rodzaju powłoki i bieżącego obciążenia zakładu – zwykle to kilka dni roboczych. Przy większych seriach lub szczególnych wymaganiach warto uzgodnić termin przed wysyłką elementów.
Co może pójść nie tak przy galwanizacji i jak tego uniknąć?
Najczęstsze problemy to pęcherzenie powłoki – zwykle z powodu zanieczyszczonej lub źle przygotowanej powierzchni – oraz nierównomierne osadzanie wynikające z błędów w rozmieszczeniu elementów. Klient może znacznie zmniejszyć ryzyko przez właściwe oczyszczenie i odpowiednie zapakowanie elementów przed wysyłką do galwanizerni.
Przeczytaj też
- Łuszcząca się powłoka galwaniczna – przyczyny złej przyczepności Odpryskująca powłoka to prawie zawsze skutek błędu popełnionego przed kąpielą galwaniczną, nie w jej trakcie. Sprawdzamy, gdzie dokładnie…
- Nierównomierna powłoka galwaniczna – kształt detalu i efekt klatki Faradaya Na krawędziach za grubo, w zagłębieniach prawie wcale – to nie niedbalstwo, tylko fizyka pola elektrycznego. Co z…
- Powłoki galwaniczne – kompletny przewodnik dla przemysłu Powłoki galwaniczne zabezpieczają ogromne ilości stali rocznie przed korozją. Śruby w mostach, komponenty samochodowe, elektronika precyzyjna, baterie łazienkowe…
Masz pytanie techniczne?