11/08/2021
Cynkowanie drobnych elementów metodą bębnową – śruby, sprężyny i podkładki
Spis treści
- Dlaczego drobne elementy wymagają specjalnej metody cynkowania
- Jak działa cynkowanie w kielichach obrotowych?
- Śruby i elementy gwintowane – precyzja tolerancji
- Sprężyny – zachowanie właściwości mechanicznych
- Podkładki, pierścienie i elementy płaskie
- Pasywacja – dodatkowa bariera ochronna
- Branże i zastosowania praktyczne
- Profesjonalne cynkowanie drobnych elementów od 1976 roku
- Pytania i odpowiedzi – cynkowanie drobnych elementów metodą bębnową
Tysiące śrub, sprężyn czy podkładek w jednej partii – jak zapewnić każdemu elementowi równomierne pokrycie cynkiem bez indywidualnego zawieszania? Tradycyjne metody galwanizacji zawodzą, gdy trzeba zabezpieczyć dużą ilość drobnych komponentów przy zachowaniu precyzyjnych tolerancji gwintów i kształtów. Cynkowanie w urządzeniach obrotowych rozwiązuje ten problem, łącząc masową wydajność z równomiernością pokrycia.
Dlaczego drobne elementy wymagają specjalnej metody cynkowania
Drobne śruby, sprężyny naciągowe, podkładki growerowe – te komponenty mają wspólny problem. Są małe, występują w dużych ilościach i muszą być ocynkowane równomiernie na każdej powierzchni, również w miejscach trudno dostępnych. Gwinty nie mogą zostać zapchane cynkiem, sprężyny muszą zachować elastyczność, a podkładki – płaskość.
Zawieszanie każdego elementu osobno przy dużej partii byłoby nieopłacalne – ręczne mocowanie zajęłoby zbyt dużo czasu, a koszt pracy mógłby przewyższyć wartość samych elementów. Tradycyjna galwanizacja statyczna sprawdza się przy dużych częściach – belkach, ramach, profilach – ale słabo nadaje się do masowej obróbki drobnych komponentów.
Dodatkowo sprężyny i elementy gwintowane stawiają dodatkowe wymagania. Nadmiar cynku w zwojach sprężyny może zmienić jej sztywność. Zapchany gwint nie przyjmie nakrętki. Nierównomierna powłoka na podkładce może powodować miejscową korozję. Potrzebna jest metoda, która pokryje każdy zakątek przy minimalnym naddatku materiału.
Jak działa cynkowanie w kielichach obrotowych?
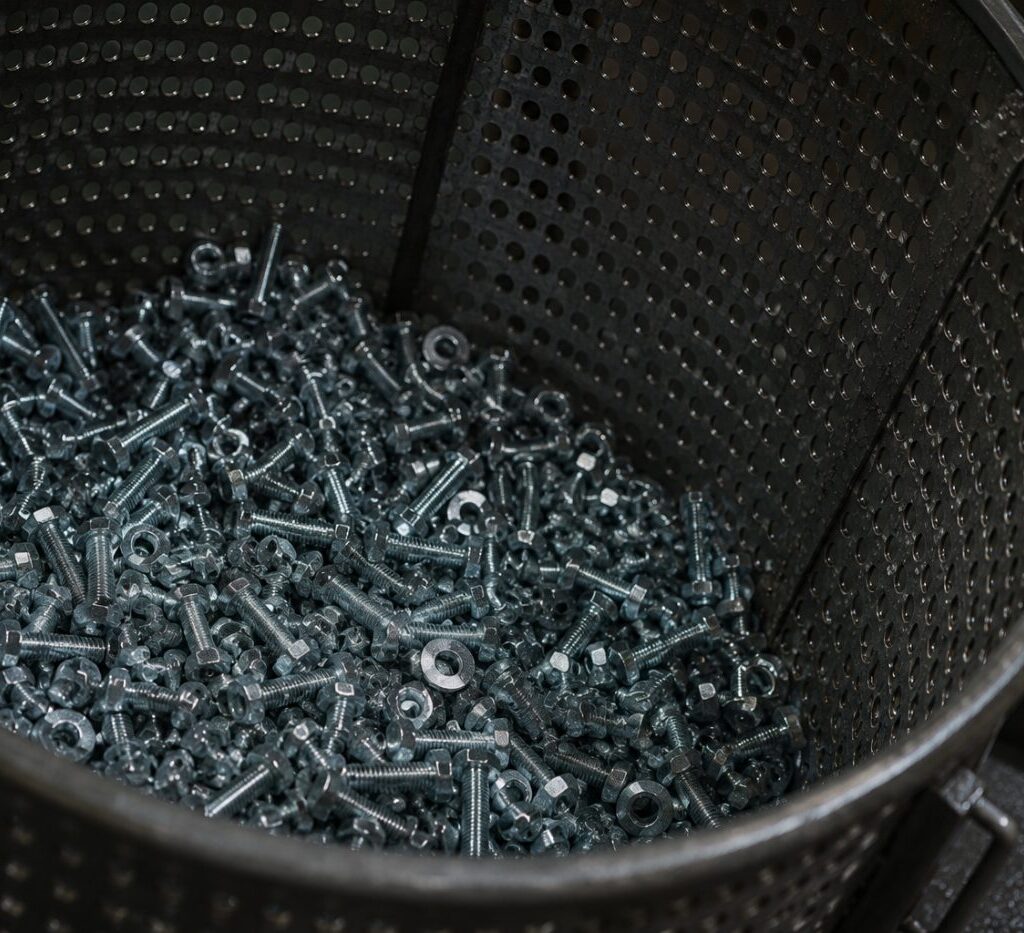
Perforowane bębny ze stali kwasoodpornej to serce tej technologii. Elementy trafiają do takich kielichów, częściowo wypełnionych, które zanurzane są w kąpieli elektrolitycznej zawierającej sole cynku. Prąd stały przepływa przez roztwór, osadzając metal na powierzchni elementów, a jednocześnie bębny obracają się z kontrolowaną prędkością.
Rotacja zmienia wszystko. Każda śruba podczas procesu wielokrotnie zmienia pozycję – raz jest na dnie bębna, raz przy ściance, raz obraca się wokół własnej osi. Elektrolit przepływa przez perforacje, docierając do każdego elementu. Cynk osadza się bardziej równomiernie, bo żaden punkt nie jest stale zasłonięty ani stale eksponowany na przepływ prądu.
Grubość powłoki galwanicznej kontroluje się przez czas procesu i natężenie prądu. Dla śrub konstrukcyjnych stosuje się cieńszą powłokę – wystarczającą do ochrony, nie psującą gwintów. Sprężyny otrzymują jeszcze cieńszą warstwę, by zachować parametry sprężyste. Podkładki mogą mieć nieco grubszą powłokę, bo nie mają tak krytycznych tolerancji.
Proces prowadzi się w temperaturze pokojowej, co zapobiega deformacjom cieplnym. Sprężyny hartowane nie tracą właściwości mechanicznych, gwinty nie ulegają rozszerzeniu termicznemu. Po wyjęciu z kąpieli elementy przechodzą płukanie, pasywację i suszenie – nadal w kielichach obrotowych, co zapewnia równomierne rozprowadzenie roztworów.
Śruby i elementy gwintowane – precyzja tolerancji
Gwint to struktura o tolerancjach setnych milimetra – śruba musi pasować do nakrętki bez luzu i bez zakleszczenia. Cynkowanie nie może tego zepsuć.
Typowa powłoka dodaje niewielką grubość na każdej stronie gwintu. Brzmi niewiele, ale przy małych średnicach to może wystarczyć, by zmienić klasę pasowania. Dlatego dla śrub precyzyjnych stosuje się cieńsze powłoki lub przewiduje się w projekcie odpowiednie naddatki tolerancyjne.
Cynkowanie w bębnach ma tu przewagę nad zawieszaniem. Przy zawieszeniu na haku prąd koncentruje się w punktach kontaktu, tworząc grubsze powłoki na krawędziach gwintów. W bębnach rotacyjnych każda śruba wielokrotnie zmienia orientację względem anody, więc cynk rozkłada się bardziej równomiernie. Efekt – gwinty lepiej zachowują wymiary, nakrętki się wkręcają, połączenia działają.
Pasywacja po cynkowaniu tworzy dodatkową, bardzo cienką warstwę ochronną. Nie wpływa istotnie na tolerancje, ale wyraźnie zwiększa odporność na korozję.
Sprężyny – zachowanie właściwości mechanicznych
Sprężyna to pręt stalowy skręcony w spiralę, którego zadaniem jest elastyczne odkształcanie się pod obciążeniem. Cynkowanie nie może istotnie zmienić jej sztywności ani wytrzymałości.
Problem numer jeden – kruchość wodorowa. Podczas trawienia kwasowego przed galwanizacją atomy wodoru mogą wnikać w strukturę stali. Jeśli ich nie usunąć, metal staje się kruchy, a sprężyna może pęknąć pod obciążeniem. Rozwiązanie to odpiekanie po cynkowaniu, dzięki któremu wodór ucieka, a stal odzyskuje plastyczność.
Problem numer dwa – grubość powłoki. Zbyt gruba warstwa cynku na cienkim drucie sprężynowym może wpłynąć na moduł sprężystości. Dlatego dla sprężyn precyzyjnych stosuje się cieńsze powłoki, które chronią przed korozją, nie wpływając istotnie na mechanikę.
Rotacja w bębnach zapewnia pokrycie zwojów wewnętrznych. Sprężyny naciągowe mają wewnętrzny splot, gdzie zwoje przylegają do siebie – statyczne cynkowanie słabo dociera w takie miejsca elektrolitem. W bębnach obrotowych płyn przepływa przez każdą szczelinę, osadzając cynk również tam, gdzie dostęp jest utrudniony.
Podkładki, pierścienie i elementy płaskie
Podkładka to prosty krążek metalowy, ale jej funkcja jest ważna – równomierne rozkładanie nacisku, zabezpieczenie przed odkręceniem, ochrona lakieru. Cynkowanie nie może istotnie zmienić jej płaskości ani grubości poza tolerancję.
Podkładki growerowe – sprężyste pierścienie z nacięciem – wymagają szczególnej uwagi, bo muszą zachować sprężystość, a jednocześnie być dobrze zabezpieczone przed korozją. Cynkowanie z pasywacją daje im ochronę na wiele lat eksploatacji bez utraty właściwości mechanicznych.
Pierścienie sprężyste typu Seeger, które mocują się w rowkach wałów i otworów, mają ostre krawędzie i cienkie przekroje. Cynkowanie w kielichach pokrywa je równomiernie, nie zaokrąglając nadmiernie krawędzi. Statyczne zawieszanie mogłoby tworzyć narosty na krawędziach, utrudniając montaż.
Zawleczki, splitki, kołki sprężyste – drobne elementy mocujące – również korzystają z metody bębnowej. Ich kształty są często skomplikowane, z zagięciami i otworami, które muszą pozostać drożne po galwanizacji. Rotacja w bębnach zapewnia dostęp elektrolitu do każdej szczeliny.
Pasywacja – dodatkowa bariera ochronna
Świeżo ocynkowana powierzchnia jest reaktywna chemicznie. Cynk łatwo utlenia się w wilgotnym powietrzu, tworząc białą rdzę – nalot tlenków i węglanów cynku o kredowatej konsystencji. To nie rdza stali, ale korozja samego cynku, która pogarsza wygląd i zmniejsza trwałość powłoki.
Pasywacja tworzy cienką warstwę związków chromowych lub bezchromowych na powierzchni cynku, która ogranicza dostęp tlenu i wilgoci. Proces trwa krótko – elementy zanurza się w roztworze pasywującym, który reaguje z cynkiem, tworząc stabilną warstwę ochronną.
Pasywacja żółta, oparta na chromianach, daje najsilniejszą ochronę spośród typowych wariantów, z charakterystycznym złotawym zabarwieniem. Stosowana dla elementów narażonych na trudniejsze warunki – śruby w instalacjach zewnętrznych, sprężyny w maszynach rolniczych, łączniki w konstrukcjach stalowych.
Pasywacja przezroczysta lub biała zachowuje metaliczny wygląd cynku, dając nieco słabszą, ale wciąż wyraźną ochronę – dobra tam, gdzie liczy się estetyka, jak okucia meblowe, zawiasy czy widoczne śruby.
Pasywacja bezchromowa – oparta na związkach tytanu, cyrkonu lub chromu trójwartościowego – eliminuje toksyczny chrom sześciowartościowy, dając zbliżoną ochronę przy mniejszym obciążeniu środowiskowym. Coraz częściej stosowana w branży motoryzacyjnej i elektronicznej.
Branże i zastosowania praktyczne
Przemysł maszynowy wykorzystuje duże ilości ocynkowanych śrub. Każda maszyna – od tokarki po linię produkcyjną – składa się z wielu elementów złącznych, które muszą przetrwać lata eksploatacji w środowisku warsztatowym, gdzie wilgoć, oleje i chłodziwa przyspieszają korozję. Cynkowane śruby z pasywacją dobrze znoszą te warunki.
Budownictwo to kolejny duży obszar zastosowań. Konstrukcje stalowe, elewacje wentylowane, systemy mocowania okien – wszędzie śruby, kotwy, łączniki. Ocynkowanie daje im wieloletnią ochronę bez malowania czy częstej konserwacji, co ma znaczenie zwłaszcza tam, gdzie dostęp do elementów po montażu jest utrudniony.
Motoryzacja wymaga elementów dobrej jakości. Śruby podwozia, sprężyny zawieszenia, klipsy kabli – narażone na sole drogowe, piaski, zmienne temperatury. Cynkowanie z pasywacją bezchromową spełnia wymogi środowiskowe i daje dobrą trwałość.
Meble metalowe i wyposażenie – regały, szafy, biurka, półki magazynowe – wykorzystują duże ilości śrub i łączników. Ocynkowane komponenty nie rdzewieją, zachowują estetyczny wygląd przez lata, nie wymagają malowania.
Rolnictwo stawia wysokie wymagania. Maszyny pracują w polu – deszcz, błoto, nawozy, środki ochrony roślin. Śruby i sprężyny bez zabezpieczenia szybko by się zniszczyły. Cynkowanie z pasywacją żółtą daje im szansę na wieloletnią pracę bez wymiany.
Profesjonalne cynkowanie drobnych elementów od 1976 roku
Masowa galwanizacja śrub, sprężyn i podkładek wymaga doświadczenia i sprzętu, który zapewni powtarzalność procesu. ANGAL od 1976 roku specjalizuje się w cynkowaniu metodą bębnową, oferując firmom produkcyjnym, warsztatom i wykonawcom kompleksową ochronę antykorozyjną drobnych komponentów. Realizujemy zlecenia różnej wielkości, zachowując precyzyjne tolerancje i równomierne pokrycie każdego elementu.
Obsługujemy firmy z województwa mazowieckiego – Warszawy, Mińska Mazowieckiego, Radomia i okolic – oferując krótkie terminy realizacji i konkurencyjne ceny. Skontaktuj się z nami, aby ustalić szczegóły zamówienia.
Pytania i odpowiedzi – cynkowanie drobnych elementów metodą bębnową
Ile kosztuje cynkowanie śrub i drobnych elementów metodą bębnową?
Cena zależy od grubości powłoki, rodzaju pasywacji i wielkości partii. Metoda bębnowa jest zwykle bardziej ekonomiczna niż cynkowanie zawieszeniowe przy drobnych elementach, bo eliminuje koszt indywidualnego mocowania. Większe partie zwykle obniżają cenę jednostkową. Dokładną wycenę najlepiej ustalić indywidualnie.
Czy cynkowanie w bębnach nie uszkadza gwintów śrub?
Nie, jeśli proces jest prowadzony prawidłowo. Cynkowanie bębnowe nakłada cienką powłokę, która przy standardowych śrubach nie wypełnia gwintu ani nie zmienia istotnie klasy pasowania. Rotacja w bębnach zapewnia bardziej równomierne pokrycie niż statyczne zawieszanie, bez narostów na krawędziach. Dla śrub precyzyjnych można zastosować cieńsze powłoki.
Jak długo trwa proces cynkowania większej partii śrub lub sprężyn?
Pełny cykl obejmuje przygotowanie powierzchni (odtłuszczanie, trawienie, płukanie), samo cynkowanie, pasywację i suszenie. Dla klientów zewnętrznych standardowy czas realizacji to zwykle kilka dni roboczych, co uwzględnia kolejkowanie zleceń i kontrolę jakości.
Czy można cynkować sprężyny hartowane bez utraty właściwości mechanicznych?
Tak, ale wymaga to specjalnych środków ostrożności. Główne zagrożenie to kruchość wodorowa – podczas trawienia kwasowego atomy wodoru mogą wnikać w strukturę stali i sprzyjać pękaniu pod obciążeniem. Rozwiązaniem jest odpiekanie sprężyn bezpośrednio po cynkowaniu, dzięki któremu wodór ucieka, a stal odzyskuje plastyczność. Temperatura samej kąpieli galwanicznej, prowadzonej na zimno, nie wpływa na hartowanie.
Jaka jest minimalna wielkość partii do cynkowania bębnowego?
Zwykle istnieje minimalna ekonomicznie opłacalna wielkość partii, poniżej której koszty przygotowania linii technologicznej przewyższają wartość samej usługi. Dla firm regularnie zamawiających cynkowanie warto zbierać większe partie przed wysyłką – dokładne progi warto ustalić bezpośrednio z galwanizernią.
Czy cynkowanie zmienia wymiary podkładek i pierścieni?
Tak, ale w niewielkim zakresie – powłoka dodaje niewielką grubość na każdej stronie elementu, zwykle akceptowalną w większości zastosowań technicznych. Płaskość podkładek nie powinna się istotnie pogorszyć, bo rotacja w bębnach sprzyja równomiernemu osadzaniu cynku. Przy bardzo precyzyjnych tolerancjach warto przewidzieć odpowiedni naddatek wymiarowy już na etapie projektu.
Co to jest pasywacja i czy jest konieczna dla cynkowanych elementów?
Pasywacja to proces tworzenia cienkiej warstwy ochronnej na powierzchni cynku, wyraźnie zwiększającej odporność na korozję. Świeżo ocynkowana powierzchnia jest chemicznie reaktywna i łatwo tworzy białą rdzę, która pogarsza wygląd i skraca żywotność powłoki. Pasywacja nie jest formalnie obowiązkowa, ale zdecydowanie zalecana, zwłaszcza dla elementów narażonych na wilgoć.
Jakie elementy nie nadają się do cynkowania metodą bębnową?
Elementy zbyt duże, zbyt delikatne lub o szczególnych wymaganiach jakościowych. Bębny obrotowe mają ograniczone wymiary, więc większe części wymagają zawieszania indywidualnego. Bardzo cienkie blachy mogą się zdeformować podczas rotacji. Komponenty z głębokimi gwintami wewnętrznymi lub ślepymi otworami mogą zatrzymywać elektrolit, trudny do wypłukania. Elementy o wymaganiach bardzo gładkiej powierzchni mogą stracić wykończenie przez tarcie w bębnie – w takich przypadkach lepsze bywa cynkowanie zawieszeniowe.
Jak sprawdzić jakość cynkowania drobnych elementów po odbiorze?
Grubość powłoki można zmierzyć magnetycznym miernikiem grubości powłok. Wizualnie powłoka powinna być równomierna, bez plam, smug czy narostów. Pasywowana powierzchnia ma charakterystyczny odcień – żółty, srebrny lub tęczowy, zależnie od rodzaju pasywacji. Test praktyczny to zarysowanie – powłoka nie powinna łuszczyć się ani odpadać. Dla śrub warto sprawdzić, czy nakrętka wkręca się normalnie.
Czy cynkowane śruby można używać w połączeniach odpowiedzialnych konstrukcyjnie?
Tak, pod warunkiem zachowania odpowiednich procedur, w tym odpiekania przeciw kruchości wodorowej dla śrub wysokiej wytrzymałości. Cynkowanie nieco zwiększa tarcie w połączeniach, co warto uwzględnić przy doborze momentu dokręcania. Prawidłowo przeprowadzony proces nie powinien wpływać na wytrzymałość mechaniczną śrub.
Jak długo wytrzymają ocynkowane sprężyny w warunkach zewnętrznych?
Zależy silnie od środowiska – w suchych wnętrzach ochrona utrzymuje się bardzo długo, w warunkach miejskich krócej, a w agresywnym środowisku, jak sole drogowe czy bliskość morza, najkrócej. Pasywacja, zwłaszcza żółta, wyraźnie wydłuża żywotność. Powłoka cynkowa chroni zarówno powierzchnię, jak i wnętrze zwojów sprężyn naciągowych, a mechanizm ochrony katodowej sprawia, że nawet przy lokalnych uszkodzeniach powłoki stal pod spodem pozostaje częściowo zabezpieczona.
Czy cynkowanie w bębnach może uszkodzić powierzchnię sprężyn lub śrub przez tarcie?
W minimalnym stopniu. Elementy w bębnie przemieszczają się względem siebie i ścianek podczas rotacji, co może powodować delikatne wygładzenie powierzchni – dla standardowych elementów konstrukcyjnych bez znaczenia. Dla komponentów o wysokich wymaganiach estetycznych można zastosować wolniejszą rotację lub krótszy czas obróbki, a przy potrzebie ultra-gładkiej powierzchni lepszym wyborem bywa cynkowanie zawieszeniowe.
Przeczytaj też
- Nierównomierna powłoka galwaniczna – kształt detalu i efekt klatki Faradaya Na krawędziach za grubo, w zagłębieniach prawie wcale – to nie niedbalstwo, tylko fizyka pola elektrycznego. Co z…
- Cynkowanie śrub – tolerancje gwintu i kruchość wodorowa Cynkowanie elementów złącznych rządzi się własnymi prawami. Powłoka zmienia wymiar gwintu, a przy śrubach wysokiej wytrzymałości pojawia się…
- Cynkowanie żeliwa – czy jest możliwe i na co uważać Żeliwo przyjmuje powłokę cynkową inaczej niż stal – porowatość i grafit wymagają zmiany przygotowania powierzchni. Kiedy to działa,…
Masz pytanie techniczne?