04/12/2025
Cynkowanie elektrolityczne – kompletny przewodnik dla przemysłu
Spis treści
- Jak działa proces cynkowania elektrolitycznego
- Przygotowanie powierzchni przed ocynkowaniem
- Rodzaje kąpieli do cynkowania
- Pasywacja po cynkowaniu elektrolitycznym
- Właściwości ocynku elektrolitycznego
- Zastosowania w przemyśle motoryzacyjnym
- Zastosowania w budownictwie
- Zastosowania w innych branżach
- Porównanie z cynkowaniem ogniowym
- Cynkowanie elektrolityczne w zakładzie ANGAL
- Najczęściej zadawane pytania
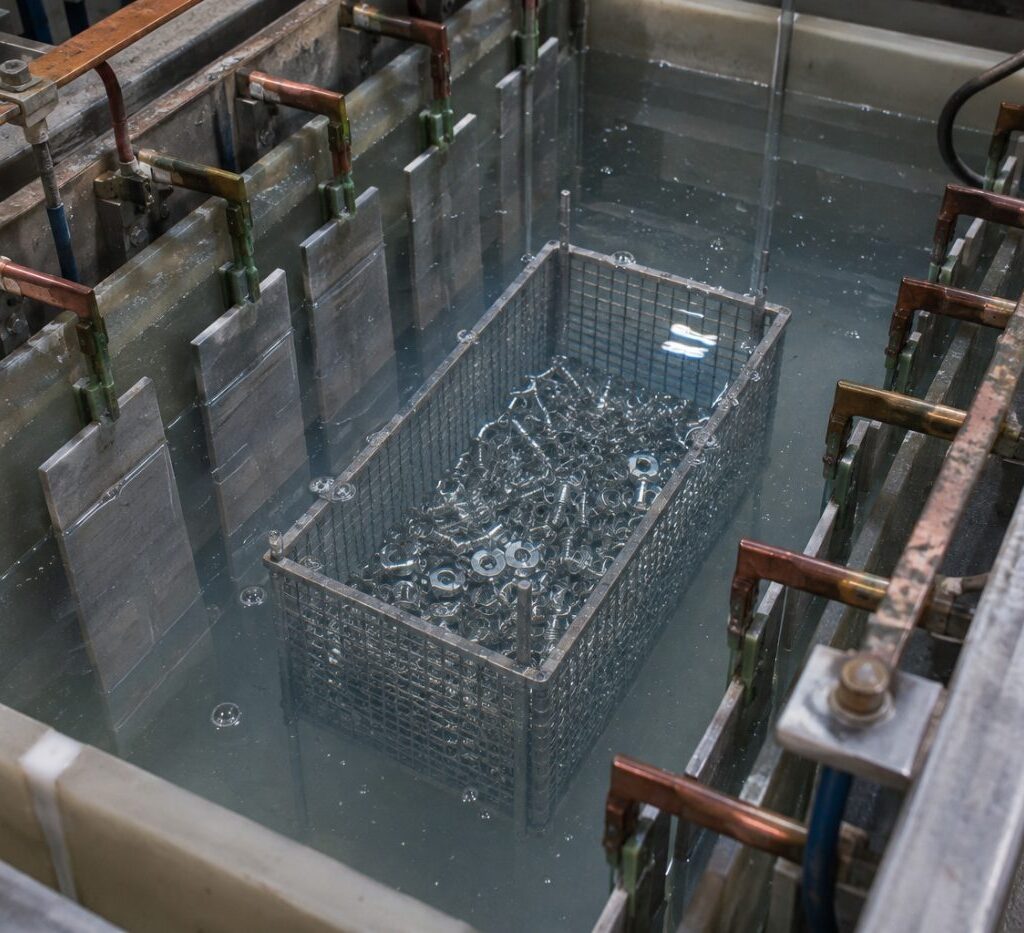
Cynkowanie elektrolityczne to elektrochemiczny proces nakładania warstwy cynku na powierzchnię stali przy użyciu prądu elektrycznego w kąpieli galwanicznej. Metoda łączy skuteczną ochronę przed korozją z precyzją wymiarową trudną do osiągnięcia innymi sposobami.
Powłoka dobierana grubością do konkretnego zastosowania zabezpiecza śruby, nakrętki, elementy motoryzacyjne i komponenty przemysłowe przed rdzą przez wiele lat eksploatacji w trudnych warunkach.
Jak działa proces cynkowania elektrolitycznego
Proces wykorzystuje zjawisko elektrolizy w roztworze zawierającym jony cynku. Profesjonalna galwanizernia kontroluje wszystkie parametry procesu, zapewniając powtarzalność jakości. Element stalowy podłączony do bieguna ujemnego źródła prądu zanurza się w elektrolicie, gdzie pod wpływem prądu jony cynkowe redukują się do metalicznego cynku, osadzającego się równomiernie na całej powierzchni. Anoda cynkowa uzupełnia jony w miarę ich zużywania, podtrzymując ciągłość procesu.
Temperatura kąpieli utrzymywana jest w kontrolowanym zakresie, dobranym tak, by zachować właściwości mechaniczne stali bez ryzyka odkształceń termicznych. Gęstość prądu dobierana jest do konkretnego elementu i kontroluje szybkość osadzania cynku. Proces przebiega w kąpielach kwaśnych opartych na siarczanie lub chlorku cynku albo w kąpielach alkalicznych – dla elementów wymagających szczególnie równomiernego pokrycia.
Przygotowanie powierzchni przed ocynkowaniem
Proces galwanizacji rozpoczyna się od starannego przygotowania powierzchni. Jakość przygotowania decyduje o przyczepności powłoki i trwałości ochrony antykorozyjnej. Odtłuszczanie usuwa ślady olejów, smarów i emulsji obróbkowych pozostałych po produkcji elementów – stosuje się kąpiele alkaliczne z detergentami w podwyższonej temperaturze lub odtłuszczanie elektrolityczne przyspieszające proces przepływem prądu. Bez dokładnego odtłuszczenia powłoka cynkowa nie osiągnie odpowiedniej przyczepności do podłoża stalowego.
Trawienie kwasowe w roztworze kwasu siarkowego lub solnego usuwa warstwę tlenkową i rdzę, aktywując powierzchnię stali. Czas trawienia zależy od stopnia utlenienia metalu – im więcej rdzy czy zgorzeliny, tym dłuższy proces. Stal po trawieniu prezentuje jednolitą, matową powierzchnię gotową do przyjęcia powłoki. Kontrola wizualna potwierdza prawidłowość procesu – każdy ślad rdzy lub zgorzeliny wymaga ponownego trawienia.
Między każdą operacją następuje intensywne płukanie w wodzie demineralizowanej, zapobiegające przenoszeniu zanieczyszczeń do kolejnych kąpieli. Kaskadowe płukanie usuwa resztki chemikaliów, które mogłyby degradować jakość cynkowania. Aktywacja bezpośrednio przed cynkowaniem – krótkie zanurzenie w rozcieńczonym kwasie – usuwa ostatnie ślady wtórnego utleniania powstałego podczas transportu między operacjami. Zwłoka między aktywacją a cynkowaniem musi być jak najkrótsza, inaczej powierzchnia utleni się ponownie, wymagając powtórzenia procesu.
Rodzaje kąpieli do cynkowania
Kąpiele kwaśne oparte na siarczanie cynku charakteryzują się wysoką wydajnością osadzania i dają jasną, błyszczącą powierzchnię powłoki. Proces przebiega szybko przy dobrej kontroli grubości. Odpowiednio dobrane pH elektrolitu zapewnia stabilność procesu i powtarzalność wyników dla produkcji seryjnej. Skład kąpieli wymaga regularnej kontroli laboratoryjnej i uzupełniania zużytych składników dla zachowania optymalnych parametrów osadzania.
Kąpiele alkaliczne bezcyjanowe oparte na kompleksach aminowych lub pirofosforanowych zapewniają bardzo równomierne pokrycie elementów o skomplikowanej geometrii. Proces przebiega wolniej niż w kąpielach kwaśnych, ale daje dobre efekty dla detali z głębokimi otworami, gwintami i zakamarkami trudno dostępnymi dla prądu w kąpielach kwaśnych. Przy prawidłowo prowadzonym procesie różnica grubości między wypukłościami a wgłębieniami pozostaje niewielka. Bezpieczeństwo operatorów i zgodność z wymogami środowiskowymi sprawiają, że kąpiele bezcyjanowe stopniowo zastępują tradycyjne roztwory zawierające toksyczne cyjanki.
Pasywacja po cynkowaniu elektrolitycznym
Pasywacja tworzy na powierzchni cynku cienką warstwę związków chemicznych, zwiększającą odporność na korozję. Pasywacja błękitna nadaje delikatny niebieski odcień przy odporności wystarczającej dla większości zastosowań wewnętrznych. Pasywacja biała pozostawia przezroczystą lub lekko matową powłokę, zachowującą naturalny kolor cynku – stosowana tam, gdzie liczy się estetyka jasnej powierzchni bez kolorowych refleksów.
Pasywacja bezchromiankowa eliminuje toksyczny chrom sześciowartościowy, zgodnie z dyrektywami ekologicznymi REACH i RoHS. Systemy oparte na chromie trójwartościowym, tytanie lub cyrkonie dają dobrą ochronę korozyjną przy pełnym bezpieczeństwie środowiskowym. Dodatkowe uszczelnienie organiczną warstwą pokrywającą pasywację poprawia odporność korozyjną – szczególnie ważne dla elementów motoryzacyjnych narażonych na sól drogową i zmienne warunki atmosferyczne przez cały rok eksploatacji. Właściwa pasywacja skutecznie ogranicza powstawanie białego nalotu charakterystycznego dla niepasywowanych powłok cynkowych.
Właściwości ocynku elektrolitycznego
Grubość powłoki dobiera się do wymagań konkretnego zastosowania – cieńsze warstwy dla elementów precyzyjnych o wąskich tolerancjach, grubsze dla detali narażonych na szczególnie agresywne środowisko. Dla elementów złącznych standardem są powłoki zapewniające wieloletnią ochronę przy minimalnym wpływie na wymiary gwintu.
Mechanizm ochrony działa podwójnie – warstwa cynku stanowi fizyczną barierę oddzielającą stal od wilgoci i tlenu, a jednocześnie cynk, jako metal mniej szlachetny od żelaza, ulega korozji w pierwszej kolejności, chroniąc podłoże stalowe nawet w miejscach lokalnych uszkodzeń mechanicznych powłoki. Ta anodowa ochrona sprawia, że ocynkowanie elektrolityczne zabezpiecza skuteczniej niż same powłoki barierowe. Porównanie cynkowania z malowaniem pokazuje przewagę powłok galwanicznych w długoterminowej ochronie przed korozją.
Przyczepność powłoki do podłoża wynika z metalicznego wiązania między cynkiem a stalą, powstającego podczas procesu elektrolitycznego. Prawidłowo wykonana powłoka dobrze znosi odkształcenia mechaniczne podczas montażu i nie delaminuje w trakcie wieloletniej eksploatacji.
Zastosowania w przemyśle motoryzacyjnym
Śruby, nakrętki i podkładki otrzymują cienkie powłoki cynkowe, chroniące przed korozją przy zachowaniu pełnego profilu gwintu. Przemysł motoryzacyjny wymaga wieloletniej niezawodności przy narażeniu na sól drogową, wodę, duże wahania temperatury i ciągłe wibracje. Cynkowanie elektrolityczne z pasywacją żółtą lub bezchromiankową spełnia typowe wymagania korozyjne stawiane przez producentów pojazdów, a każdy element złączny przechodzi kontrolę jakości przed zatwierdzeniem do montażu.
Komponenty podwozia – wsporniki, mocowania, uchwyty zawieszenia – pracują w bezpośrednim kontakcie z kamieniami, błotem i solą przez całe życie samochodu. Narażenie na uszkodzenia mechaniczne powłoki wymaga grubszych warstw cynku dla maksymalnej trwałości. Elementy układów hamulcowych wymagają niezawodnej ochrony przy zachowaniu precyzji wymiarowej zapewniającej bezpieczeństwo – ciasne tolerancje montażowe często wykluczają stosowanie grubszych powłok z cynkowania ogniowego.
Wyposażenie wnętrza wykorzystuje estetykę pasywacji białej lub błękitnej dla mechanizmów regulacji foteli, mocowań konsoli i uchwytów bez kolorowych refleksów zakłócających design. Złącza elektryczne potrzebują przewodności przy zachowaniu ochrony korozyjnej – cienka warstwa cynku zapewnia niskie opory przejściowe i dobre uziemienie bez utleniania powierzchni kontaktowej.
Zastosowania w budownictwie
Śruby i wkręty konstrukcyjne – kotwy fundamentowe, śruby do konstrukcji stalowych, wkręty do blachy – wymagają wieloletniej ochrony przed korozją atmosferyczną w warunkach zewnętrznych. Cynkowanie elektrolityczne z pasywacją zapewnia realną, wieloletnią ochronę przy niższym koszcie niż stal nierdzewna.
Łączniki stalowe, płytki, kołnierze i uchwyty montażowe po cynkowaniu zachowują wymiary przy dobrej ochronie. Osprzęt budowlany – zawiasy, klamki, okucia okienne, zamki – łączy trwałość z estetyką. Elementy elewacyjne, wsporniki, kotwy fasad i okładzin, narażone na deszcz, śnieg i promieniowanie ultrafioletowe, pozostają funkcjonalne bez dodatkowej konserwacji przez wiele lat.
Zastosowania w innych branżach
Przemysł elektrotechniczny stosuje cynkowanie dla obudów i szafek rozdzielnic, skrzynek sterowniczych i urządzeń elektrycznych. Powłoka chroni przed korozją, zachowując przewodność potrzebną do uziemienia. Szyny montażowe DIN, profile do prowadzenia kabli, złącza i uchwyty wymagają ochrony przy zachowaniu właściwości elektrycznych przez całe życie instalacji.
Producenci maszyn i urządzeń cynkują śruby i nakrętki montażowe wszędzie tam, gdzie wymagana jest precyzja gwintu. Sprężyny po cynkowaniu zachowują właściwości sprężyste, jeśli proces jest prowadzony z uwzględnieniem specyfiki stali sprężynowej. Elementy prowadzące, osie, wałki i prowadnice wymagają gładkiej powierzchni dla płynnej pracy mechanizmów.
Przemysł meblowy wykorzystuje cynkowanie dla elementów szkieletowych, osprzętu meblowego, zawiasów, prowadnic szuflad i mechanizmów regulacji. Producenci sprzętu AGD stosują ocynk elektrolityczny dla elementów konstrukcyjnych w pralkach, zmywarkach i lodówkach pracujących w środowisku wilgotnym.
Porównanie z cynkowaniem ogniowym
Cynkowanie elektrolityczne przebiega w temperaturze pokojowej lub nieznacznie podwyższonej, zachowując właściwości mechaniczne stali bez odkształceń termicznych. Powłoka jest wyraźnie cieńsza niż przy cynkowaniu ogniowym, co daje precyzję wymiarową trudną do osiągnięcia metodą ogniową – tam powłoka bywa grubsza i mniej równomierna, z naciekami charakterystycznymi dla zanurzenia w roztopionym cynku.
Gładka powierzchnia ocynku elektrolitycznego ma znaczenie dla elementów gwintowanych – zachowanie pełnego profilu gwintu pozwala na łatwy montaż i demontaż bez zaciśnięcia. Elementy ruchome pracują płynnie przy minimalnym tarciu. Możliwość pasywacji w różnych kolorach daje elastyczność estetyczną niedostępną przy cynkowaniu ogniowym.
Dla małych i średnich elementów w dużych ilościach cynkowanie elektrolityczne jest zwykle bardziej ekonomiczne – koszt jednostkowy maleje z wielkością serii, a automatyzacja procesu bębnowego sprawdza się dobrze przy masowej produkcji elementów złącznych. Cynkowanie ogniowe sprawdza się lepiej dla dużych konstrukcji stalowych – słupów, belek, kratownic – gdzie liczy się maksymalna grubość powłoki. W ANGAL cynkujemy metodą elektrolityczną; jeśli specyfikacja wymaga cynkowania ogniowego, powiemy o tym wprost. Dla zastosowań wymagających wyższej twardości powierzchni i walorów estetycznych alternatywą bywa też niklowanie galwaniczne.
Cynkowanie elektrolityczne w zakładzie ANGAL
Zakład w Dębem Wielkim pod Warszawą oferuje profesjonalne cynkowanie elektrolityczne dla przemysłu, z wieloletnim doświadczeniem w obróbce galwanicznej – działamy nieprzerwanie od 1976 roku. Cynkowanie w kąpielach kwaśnych daje jasną, błyszczącą powierzchnię dla zastosowań wymagających estetyki i precyzji wymiarowej.
Doradztwo techniczne pomaga wybrać zabezpieczenie antykorozyjne odpowiednie dla elementów stalowych – analizujemy warunki eksploatacji i wymagania mechaniczne, dobierając typ pasywacji i grubość powłoki. Obsługujemy zarówno serie produkcyjne, jak i mniejsze partie prototypowe dla firm rozwijających nowe produkty.
Zakład znajduje się przy trasie S17, w niedużej odległości od Warszawy, co zapewnia dobre połączenie komunikacyjne dla firm z całego Mazowsza. Jeśli potrzebujesz profesjonalnych powłok cynkowych dla swojej produkcji, skontaktuj się z nami i poznaj możliwości współpracy.
Najczęściej zadawane pytania
Co to jest cynkowanie elektrolityczne?
Cynkowanie elektrolityczne to elektrochemiczny proces nakładania warstwy cynku na stal przy użyciu prądu elektrycznego w kąpieli galwanicznej. Pod wpływem prądu jony cynku osadzają się równomiernie na powierzchni elementu, tworząc powłokę o grubości dobranej do zastosowania. Proces zabezpiecza śruby, nakrętki i komponenty przemysłowe przed korozją przez wiele lat eksploatacji, a temperatura kąpieli jest kontrolowana tak, by nie odkształcić stali termicznie.
Jaka jest różnica między cynkowaniem elektrolitycznym a ogniowym?
Cynkowanie elektrolityczne przebiega w temperaturze pokojowej i daje cienkie, precyzyjne powłoki. Cynkowanie ogniowe wymaga zanurzenia w stopionym cynku w wysokiej temperaturze, co daje grubszą, mniej równomierną warstwę. Gładka powierzchnia ocynku elektrolitycznego ma znaczenie dla gwintów – zachowanie pełnego profilu umożliwia łatwy montaż. Elektrolityczne sprawdza się dla mniejszych elementów w dużych seriach, ogniowe dla wielkich konstrukcji stalowych. Wybór zależy od wielkości detali, wymagań precyzji i warunków eksploatacji.
Ile kosztuje cynkowanie elektrolityczne?
Koszt zależy od wielkości partii, wymiarów elementów, wymaganej grubości powłoki i typu pasywacji. Proces w kąpielach kwaśnych jest ekonomiczny dla produkcji seryjnej – koszt jednostkowy maleje wraz z wielkością serii. Pasywacja chromianowa żółta, dająca najwyższą ochronę, kosztuje więcej niż pasywacja biała lub błękitna. Grubsze powłoki wymagają dłuższego czasu procesu, co zwiększa koszt. Cenę podaje się zwykle za metr kwadratowy powierzchni, kilogram lub sztukę – dokładną wycenę przygotowujemy indywidualnie.
Jak długo trwa proces cynkowania elektrolitycznego?
Standardowy czas realizacji w profesjonalnym zakładzie galwanizacji to zwykle kilka dni roboczych od przyjęcia elementów – sam proces cynkowania jest tylko jednym z etapów. Przygotowanie powierzchni przez odtłuszczanie i trawienie, samo cynkowanie, pasywacja i suszenie, a na końcu kontrola jakości i pakowanie – każdy etap zajmuje swój czas, zależny od wielkości partii i wymaganej grubości powłoki. Przy pilnych zleceniach możliwa jest realizacja ekspresowa – szczegóły warto ustalić przy zapytaniu.
Jaka jest grubość powłoki po cynkowaniu elektrolitycznym?
Grubość powłoki cynkowej dobiera się do zastosowania – cieńsze warstwy dla elementów złącznych o standardowych wymaganiach, grubsze dla komponentów narażonych na bardziej agresywne środowisko. Kontrola grubości metodami magnetycznymi zapewnia powtarzalność procesu. Zbyt cienka powłoka nie zapewnia odpowiedniej ochrony, zbyt gruba może wpływać na tolerancje montażowe – dlatego dobór grubości ustalamy indywidualnie do detalu i jego przeznaczenia.
Czym jest pasywacja po cynkowaniu?
Pasywacja tworzy na powierzchni cynku cienką warstwę związków chemicznych, znacząco zwiększającą odporność na korozję. Pasywacja błękitna daje delikatny niebieski odcień, biała pozostawia naturalny kolor cynku, a bezchromiankowa eliminuje toksyczny chrom sześciowartościowy zgodnie z dyrektywami REACH i RoHS. Dodatkowe uszczelnienie organiczne po pasywacji może zauważalnie poprawić odporność korozyjną, co ma znaczenie zwłaszcza w zastosowaniach motoryzacyjnych.
Czy cynkowanie elektrolityczne chroni przed korozją?
Tak, i to podwójnie. Warstwa cynku stanowi fizyczną barierę oddzielającą stal od wilgoci, tlenu i substancji agresywnych. Dodatkowo cynk, jako metal mniej szlachetny od żelaza, działa jak anoda ofiarna – w razie uszkodzenia powłoki to on koroduje pierwszy, chroniąc stal pod spodem. System z odpowiednią pasywacją wydłuża ten efekt na długie lata, a realny czas ochrony zależy od grubości powłoki, typu pasywacji i warunków eksploatacji.
Do czego służy cynkowanie elektrolityczne?
Służy przede wszystkim ochronie elementów stalowych przed korozją przy zachowaniu precyzji wymiarowej. W przemyśle motoryzacyjnym zabezpiecza śruby, nakrętki i komponenty podwozia przed solą drogową i wilgocią. W budownictwie chroni kotwy fundamentowe, śruby konstrukcyjne i osprzęt przed korozją atmosferyczną. Przemysł elektrotechniczny wykorzystuje cynkowanie dla obudów urządzeń i złączy wymagających przewodności przy ochronie korozyjnej, a producenci maszyn – dla sprężyn, elementów prowadzących i śrub montażowych.
Jakie elementy można cynkować elektrolitycznie?
Szeroką gamę elementów stalowych – od drobnych śrub po większe komponenty przemysłowe. Elementy złączne (śruby, nakrętki, podkładki, wkręty, nity) stanowią największą grupę. Komponenty motoryzacyjne, sprężyny, płytki, kołnierze, zawiasy i elementy ruchome również dobrze się do tego nadają. Detale o skomplikowanej geometrii, z gwintami i zakamarkami, cynkuje się w kąpielach alkalicznych zapewniających równomierne pokrycie. Praktycznym ograniczeniem jest wielkość elementu – musi zmieścić się w kąpieli galwanicznej zakładu.
Gdzie można cynkować elementy w Warszawie?
Zakład galwanizacji ANGAL w Dębem Wielkim, w niedużej odległości od Warszawy przy trasie S17, oferuje profesjonalne cynkowanie elektrolityczne dla przemysłu z Warszawy i całego Mazowsza od 1976 roku. Specjalizujemy się w cynkowaniu w kąpielach kwaśnych, dających jasną, błyszczącą powierzchnię. Pasywacja chromianowa żółta, błękitna, biała oraz bezchromiankowa pozwala dostosować poziom ochrony do konkretnych wymagań. Obsługujemy zarówno serie produkcyjne, jak i małe partie prototypowe, a doradztwo techniczne pomaga wybrać optymalne zabezpieczenie.
Jak przygotować elementy do cynkowania elektrolitycznego?
Detale powinny być czyste, bez nadmiaru śladów obróbki mechanicznej, wiórów stalowych i zabrudzeń blokujących dostęp elektrolitu do powierzchni. Elementy wymagające cynkowania całej powierzchni najlepiej dostarczyć luzem lub na zawiesiach przewodzących prąd, bez miejsc zakrytych plastikiem czy taśmą. Części z gwintami powinny mieć gwinty czyste, bez zadziorów. Jeśli niektóre obszary mają pozostać bez powłoki, warto to wyraźnie zaznaczyć i skonsultować z zakładem przed wysyłką.
Jakie są zalety cynkowania elektrolitycznego?
Łączy skuteczną ochronę przed korozją z precyzją wymiarową trudną do osiągnięcia innymi metodami – cienka, równomierna powłoka zachowuje pełny profil gwintu i tolerancje montażowe. Proces w temperaturze pokojowej nie powoduje odkształceń termicznych stali. Gładka powierzchnia zapewnia niskie tarcie dla elementów ruchomych i estetyczny wygląd, a możliwość pasywacji w różnych kolorach daje elastyczność dla wymagań przemysłowych i dekoracyjnych. Do tego dochodzi ekonomiczność przy produkcji masowej w liniach bębnowych.
Przeczytaj też
- Nierównomierna powłoka galwaniczna – kształt detalu i efekt klatki Faradaya Na krawędziach za grubo, w zagłębieniach prawie wcale – to nie niedbalstwo, tylko fizyka pola elektrycznego. Co z…
- Cynkowanie żeliwa – czy jest możliwe i na co uważać Żeliwo przyjmuje powłokę cynkową inaczej niż stal – porowatość i grafit wymagają zmiany przygotowania powierzchni. Kiedy to działa,…
- Cynkowanie z pasywacją – co to jest i dlaczego jest niezbędne? Świeżo ocynkowana śruba ma metaliczny połysk i wydaje się idealnie zabezpieczona. Po kilku miesiącach w wilgotnym magazynie może…
Masz pytanie techniczne?