09/04/2026
Cynkowanie żeliwa – czy jest możliwe i na co uważać
Spis treści
- Dlaczego żeliwo zachowuje się inaczej niż stal
- Porowatość – główne wyzwanie
- Grafit i jego wpływ na osadzanie
- Rodzaje żeliwa a podatność na cynkowanie
- Przygotowanie powierzchni żeliwa krok po kroku
- Typowe wady i skąd się biorą
- Kiedy cynkowanie żeliwa się nie opłaca
- Jak przygotować zlecenie na cynkowanie żeliwa
- Cynkowanie żeliwa w galwanizerni ANGAL
- Najczęściej zadawane pytania
Pytanie o cynkowanie żeliwa wraca regularnie – zwykle przy okazji korpusów, obudów, wsporników albo elementów po regeneracji. Krótka odpowiedź brzmi: tak, żeliwo można cynkować galwanicznie i robi się to rutynowo.
Dłuższa odpowiedź jest ciekawsza, bo żeliwo zachowuje się w kąpieli inaczej niż stal węglowa. Porowata struktura i obecność grafitu zmieniają zarówno przygotowanie powierzchni, jak i przebieg samego osadzania. Zignorowanie tych różnic kończy się powłoką, która wygląda dobrze przy odbiorze i zawodzi po kilku tygodniach.
Dlaczego żeliwo zachowuje się inaczej niż stal
Stal węglowa to w uproszczeniu jednorodny stop żelaza z węglem rozpuszczonym w strukturze. Żeliwo zawiera znacznie więcej węgla – zwykle powyżej 2 procent – i nadmiar ten nie mieści się w osnowie, więc wydziela się w postaci osobnych wtrąceń grafitu.
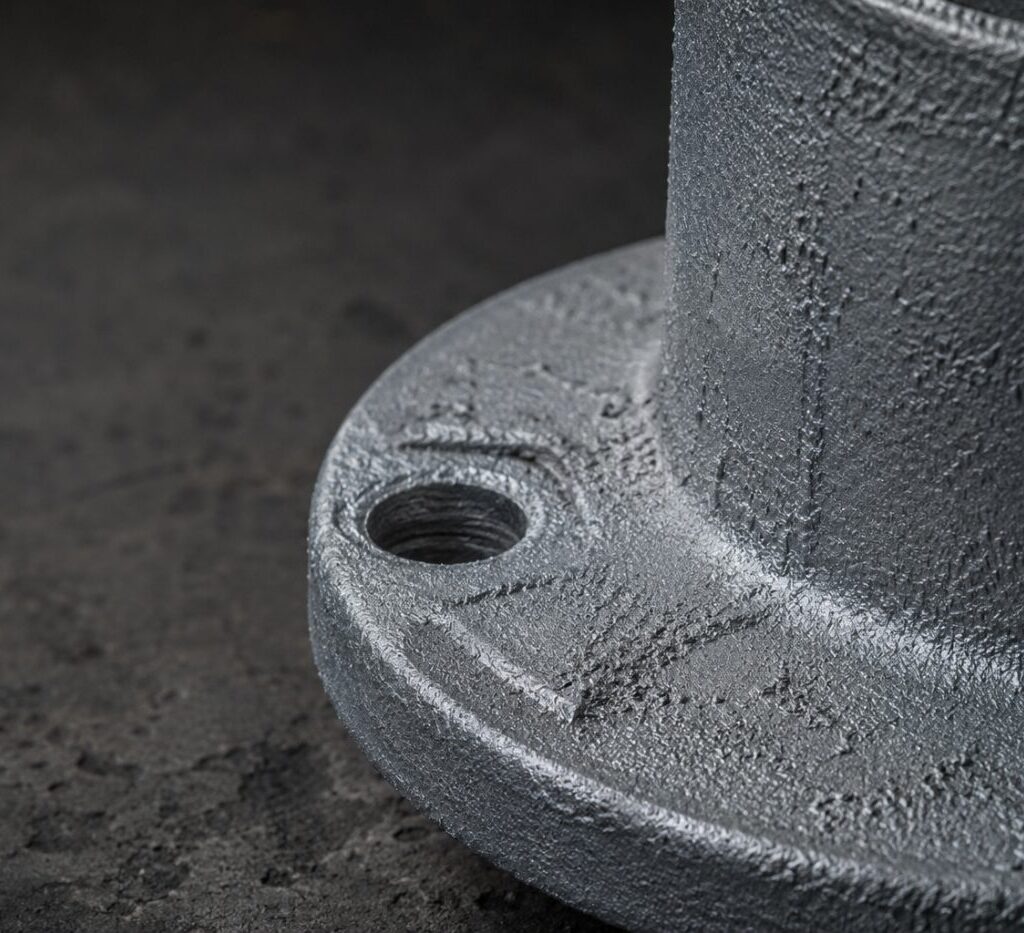
Z punktu widzenia galwanizerni oznacza to dwie rzeczy. Po pierwsze, powierzchnia detalu nie jest jednolita metalicznie: obok metalowej osnowy występują obszary grafitu o zupełnie innych właściwościach elektrycznych i chemicznych. Po drugie, odlewnicza struktura jest porowata – ma mikropory i mikroszczeliny, których nie ma walcowana stal.
Obie te cechy wpływają na każdy etap procesu: odtłuszczanie, trawienie, płukanie i samo osadzanie powłoki. Żaden z nich nie przebiega tak jak przy stali.
Porowatość – główne wyzwanie
Pory w żeliwie działają jak pułapki. Wciągają wszystko, z czym detal ma kontakt, i niechętnie to oddają.
Podczas eksploatacji w porach gromadzą się oleje, smary i zabrudzenia. Detal, który z zewnątrz wygląda na czysty, może mieć w porach zapas oleju uwalniany dopiero w ciepłej kąpieli.
Podczas trawienia kwas wnika w pory i pozostaje tam nawet po płukaniu powierzchni. Jeśli nie zostanie dokładnie zneutralizowany, po nałożeniu powłoki zaczyna działać od spodu – efektem są pęcherze i lokalne odspojenia pojawiające się po dniach lub tygodniach.
Podczas osadzania pory nie pokrywają się powłoką w taki sam sposób jak gładka powierzchnia. W głębszych zagłębieniach powłoka jest cieńsza albo nie powstaje wcale, co tworzy miejsca o obniżonej odporności.
Wnioskiem praktycznym jest wydłużenie i zwielokrotnienie płukania. Przy żeliwie płukanie nie jest formalnością między kąpielami – to osobny etap, od którego zależy, czy powłoka utrzyma się miesiąc czy dziesięć lat.
Grafit i jego wpływ na osadzanie
Grafit jest przewodnikiem elektrycznym, ale zachowuje się zupełnie inaczej niż metal. Na jego powierzchni jony cynku osadzają się słabo i nierównomiernie, a powstała warstwa wiąże się z podłożem gorzej niż na osnowie metalicznej.
W praktyce oznacza to, że przy żeliwie szarym, gdzie grafit występuje w postaci płatków dochodzących do powierzchni, powłoka ma naturalnie mniej punktów dobrego zakotwiczenia. Im więcej grafitu odsłoniętego na powierzchni, tym trudniej o równomierną warstwę.
Dodatkowy problem pojawia się przy trawieniu. Kwas rozpuszcza metaliczną osnowę wokół płatków grafitu szybciej niż sam grafit, przez co po trawieniu na powierzchni zostaje warstewka luźnego węgla. Jeśli się jej nie usunie, powłoka osiądzie na niej zamiast na metalu – i odejdzie razem z nią.
Dlatego przy żeliwie po trawieniu stosuje się dodatkowy etap usuwania pozostałości węglowych, którego przy stali nie ma. To jedna z głównych różnic proceduralnych między tymi materiałami.
Rodzaje żeliwa a podatność na cynkowanie
Nie każde żeliwo sprawia takie same trudności. Struktura wydzieleń grafitu ma tu decydujące znaczenie.
Żeliwo sferoidalne to najlepszy przypadek. Grafit występuje w postaci kulistych wydzieleń, które przerywają osnowę w mniejszym stopniu niż płatki. Powierzchnia jest bardziej metaliczna, przygotowanie łatwiejsze, a powłoka bardziej równomierna. Ten gatunek cynkuje się bez większych trudności.
Żeliwo ciągliwe zachowuje się podobnie dobrze – grafit ma tu formę zwartych skupisk, a osnowa jest w miarę jednorodna.
Żeliwo szare to najczęstszy i zarazem najbardziej wymagający przypadek. Płatkowy grafit sięga powierzchni i tworzy rozbudowaną sieć, przez co po trawieniu zostaje sporo luźnego węgla. Cynkowanie jest wykonalne, ale wymaga starannego przygotowania i akceptacji nieco gorszej równomierności niż przy stali.
Żeliwo białe jest twarde i kruche, bez wolnego grafitu na powierzchni. Z punktu widzenia przygotowania bywa łatwiejsze, ale jego kruchość ogranicza obróbkę bębnową – detale mogą się wyszczerbiać podczas obracania.
Jeśli znasz gatunek żeliwa, podaj go w zapytaniu. To informacja, która realnie zmienia sposób prowadzenia procesu.
Przygotowanie powierzchni żeliwa krok po kroku
Sekwencja przy żeliwie jest dłuższa niż przy stali węglowej i wygląda mniej więcej tak:
- Odtłuszczanie wstępne – dłuższe niż przy stali, żeby dać czas na uwolnienie oleju z porów. Detale silnie zaolejone bywają odtłuszczane dwuetapowo.
- Oczyszczenie mechaniczne – przy odlewach z resztkami masy formierskiej albo przypaleniami konieczne przed kąpielami chemicznymi. Kwas sam nie usunie piasku formierskiego.
- Trawienie o skróconym czasie – krótsze niż przy stali, żeby ograniczyć wnikanie kwasu w pory i nadmierne odsłanianie grafitu.
- Usunięcie pozostałości węglowych – etap specyficzny dla żeliwa, eliminujący luźną warstewkę grafitu po trawieniu.
- Płukanie wielostopniowe – wydłużone i powtarzane, kluczowe dla neutralizacji kwasu uwięzionego w porach.
- Aktywacja – tuż przed kąpielą właściwą.
Każdy z tych etapów wydłuża proces, co przekłada się na koszt. Cynkowanie żeliwa jest z reguły droższe od cynkowania porównywalnej partii stalowych detali – nie z powodu ceny materiału powłoki, tylko czasu obróbki wstępnej.
Typowe wady i skąd się biorą
Pęcherze pojawiające się po kilku dniach to najczęstszy problem. Prawie zawsze oznaczają kwas pozostały w porach, który nie został zneutralizowany. Zapobiega się temu wyłącznie dokładniejszym płukaniem – nie da się tego nadrobić na późniejszym etapie.
Nierównomierna grubość powłoki wynika z porowatości i chropowatości powierzchni odlewu. Na wypukłościach powłoka jest grubsza, w zagłębieniach cieńsza. Przy detalach o rozbudowanym kształcie różnice bywają znaczne.
Matowe plamy zwykle wskazują na obszary o większej koncentracji grafitu odsłoniętego na powierzchni. Nie zawsze są wadą funkcjonalną, ale przy elementach widocznych bywają nie do zaakceptowania.
Odspojenia płatami to skutek powłoki osadzonej na warstewce luźnego węgla zamiast na metalu. Wskazuje na pominięty etap usuwania pozostałości po trawieniu. Więcej o mechanizmach utraty przyczepności piszemy w materiale o łuszczącej się powłoce galwanicznej.
Wyszczerbienia krawędzi przy żeliwie kruchym to efekt obróbki bębnowej. Przy takich detalach trzeba rozważyć inną metodę mocowania albo zaakceptować pewien odsetek braków.
Kiedy cynkowanie żeliwa się nie opłaca
Są sytuacje, w których lepiej rozważyć alternatywę.
Detale bardzo duże lub o skomplikowanym kształcie – w kielichach obrotowych obrabiamy elementy, które swobodnie się w nich przemieszczają. Duży korpus odlewany nie nadaje się do bębna, a przy nietypowej geometrii powłoka i tak nie będzie równomierna.
Odlewy o bardzo wysokiej porowatości – przy strukturze mocno gąbczastej neutralizacja kwasu bywa niemożliwa do przeprowadzenia z wystarczającą pewnością. Ryzyko późnych pęcherzy pozostaje wysokie mimo starannego procesu.
Wymagana bardzo gruba powłoka – jeśli detal ma pracować w agresywnym środowisku i wymaga warstwy grubszej, niż praktycznie daje się uzyskać galwanicznie, sensowniejsze bywa cynkowanie ogniowe. Tej metody nie wykonujemy, ale powiemy wprost, jeśli w danym przypadku to ona jest właściwa.
Detale z resztkami starej powłoki – usunięcie poprzedniego pokrycia z porowatego żeliwa jest trudniejsze niż ze stali i bywa nieopłacalne przy małych partiach.
W każdym z tych przypadków warto najpierw wykonać próbę na kilku sztukach. To tańsze niż zlecenie całej partii i przekonanie się o problemie po fakcie.
Jak przygotować zlecenie na cynkowanie żeliwa
Informacje, które realnie przyspieszają wycenę i poprawiają jakość efektu:
- Gatunek żeliwa – szare, sferoidalne, ciągliwe, białe. Jeśli nie wiesz, wystarczy opis pochodzenia detalu.
- Sposób wytworzenia – odlew surowy, po obróbce skrawaniem, po regeneracji.
- Stan powierzchni – resztki masy formierskiej, rdza, stara powłoka, zaolejenie.
- Wymiary i masa pojedynczego detalu – decydują o tym, czy element nadaje się do obróbki bębnowej.
- Warunki pracy – na tej podstawie dobieramy grubość powłoki i rodzaj pasywacji.
- Wymagania wobec wyglądu – czy detal będzie widoczny, czy liczy się wyłącznie funkcja ochronna.
Zdjęcie detalu pomaga bardziej, niż mogłoby się wydawać – po samej fakturze powierzchni często da się ocenić, czego proces będzie wymagał.
Cynkowanie żeliwa w galwanizerni ANGAL
W Dębem Wielkim cynkujemy żeliwo od dziesięcioleci i traktujemy je jako materiał wymagający osobnej procedury, a nie wariant stali. W praktyce oznacza to wydłużone odtłuszczanie, skrócone i kontrolowane trawienie oraz wielostopniowe płukanie – etapy, które przy stali węglowej byłyby nadmiarowe.
Przy pierwszym zleceniu z nowym typem odlewu zwykle proponujemy próbę na niewielkiej partii. Pozwala ocenić, jak konkretna struktura zachowa się w kąpieli, i dobrać parametry, zanim uruchomimy serię.
Szczegóły technologiczne, dostępne grubości powłok i rodzaje pasywacji opisaliśmy na stronie cynkowanie galwaniczne. Jeśli masz odlewy do zabezpieczenia, napisz do nas z opisem detalu – ocenimy wykonalność i przygotujemy wycenę.
Najczęściej zadawane pytania
Czy żeliwo można cynkować galwanicznie?
Tak, żeliwo cynkuje się galwanicznie rutynowo. Wymaga jednak innej sekwencji przygotowania powierzchni niż stal węglowa – dłuższego odtłuszczania, skróconego trawienia, dodatkowego usunięcia pozostałości węglowych oraz wielostopniowego płukania neutralizującego kwas uwięziony w porach.
Które żeliwo najlepiej przyjmuje powłokę cynkową?
Najlepiej żeliwo sferoidalne, w którym grafit występuje w postaci kulistych wydzieleń mniej przerywających metaliczną osnowę. Dobrze zachowuje się także żeliwo ciągliwe. Najbardziej wymagające jest żeliwo szare z płatkowym grafitem sięgającym powierzchni – cynkowanie jest możliwe, ale wymaga staranniejszego przygotowania.
Dlaczego na ocynkowanym żeliwie pojawiają się pęcherze?
Najczęstszą przyczyną jest kwas pozostały w porach po trawieniu, który nie został w pełni zneutralizowany podczas płukania. Po nałożeniu powłoki zaczyna działać od spodu, tworząc pęcherze i lokalne odspojenia – często dopiero po kilku dniach lub tygodniach. Jedynym zabezpieczeniem jest dokładne, wielostopniowe płukanie.
Czy cynkowanie żeliwa kosztuje więcej niż stali?
Z reguły tak, ale nie z powodu ceny materiału powłoki. Różnica wynika z dłuższego przygotowania powierzchni: wydłużonego odtłuszczania, dodatkowego etapu usuwania pozostałości węglowych i wielokrotnego płukania. Przy większych, powtarzalnych partiach różnica w przeliczeniu na kilogram maleje.
Czy powłoka na żeliwie jest równie trwała jak na stali?
Przy prawidłowo przeprowadzonym procesie ochrona antykorozyjna jest porównywalna. Różnica dotyczy równomierności – porowata i chropowata powierzchnia odlewu powoduje, że na wypukłościach powłoka jest grubsza, a w zagłębieniach cieńsza. Przy detalach o rozbudowanym kształcie te różnice bywają zauważalne.
Czy przyjmujecie duże odlewy żeliwne?
Specjalizujemy się w drobnicy obrabianej w kielichach obrotowych, w których detal musi się swobodnie przemieszczać. Duże korpusy odlewane wykraczają poza tę metodę. Przy elementach nietypowych najlepiej przesłać wymiary i zdjęcie – potwierdzimy, czy jesteśmy w stanie je przyjąć.
Przeczytaj też
- Łuszcząca się powłoka galwaniczna – przyczyny złej przyczepności Odpryskująca powłoka to prawie zawsze skutek błędu popełnionego przed kąpielą galwaniczną, nie w jej trakcie. Sprawdzamy, gdzie dokładnie…
- Wysyłka detali do galwanizerni – jak przygotować partię Dobrze przygotowana partia to krótsza wycena, szybsza realizacja i mniejsze ryzyko wad powłoki. Co zrobić przed wysyłką, a…
- Detale spawane i już ocynkowane – ograniczenia galwanizacji Nie każdy detal nadaje się do kąpieli galwanicznej w takim stanie, w jakim przyjeżdża. Przegląd realnych ograniczeń i…
Masz pytanie techniczne?