02/01/2025
Cynkowanie ogniowe czy elektrolityczne – jak wybrać metodę dla swoich elementów?
Spis treści
- Temperatura i grubość – fundamentalne różnice procesów
- Śruby kontra belki – gdzie stosować którą metodę
- Koszty ochrony w długiej perspektywie
- Kiedy metoda ogniowa zawodzi
- Elektrolityczna – ograniczenia i pułapki
- Hybryda i kombinacje metod
- Decyzja w praktyce
- Profesjonalne cynkowanie elektrolityczne dla Twoich elementów
- Pytania i odpowiedzi – cynkowanie ogniowe czy elektrolityczne
Właściciel firmy produkcyjnej stoi przed dylematem – partia profili stalowych wymaga zabezpieczenia przed korozją. Jeden dostawca proponuje cynkowanie ogniowe, drugi elektrolityczne. Ceny różnią się wyraźnie, obydwaj zapewniają o skuteczności swojej metody. Która opcja rzeczywiście pasuje lepiej i kiedy warto zapłacić więcej? Decyzja wpływa na trwałość produktu i koszty eksploatacji przez kolejne lata.
Temperatura i grubość – fundamentalne różnice procesów
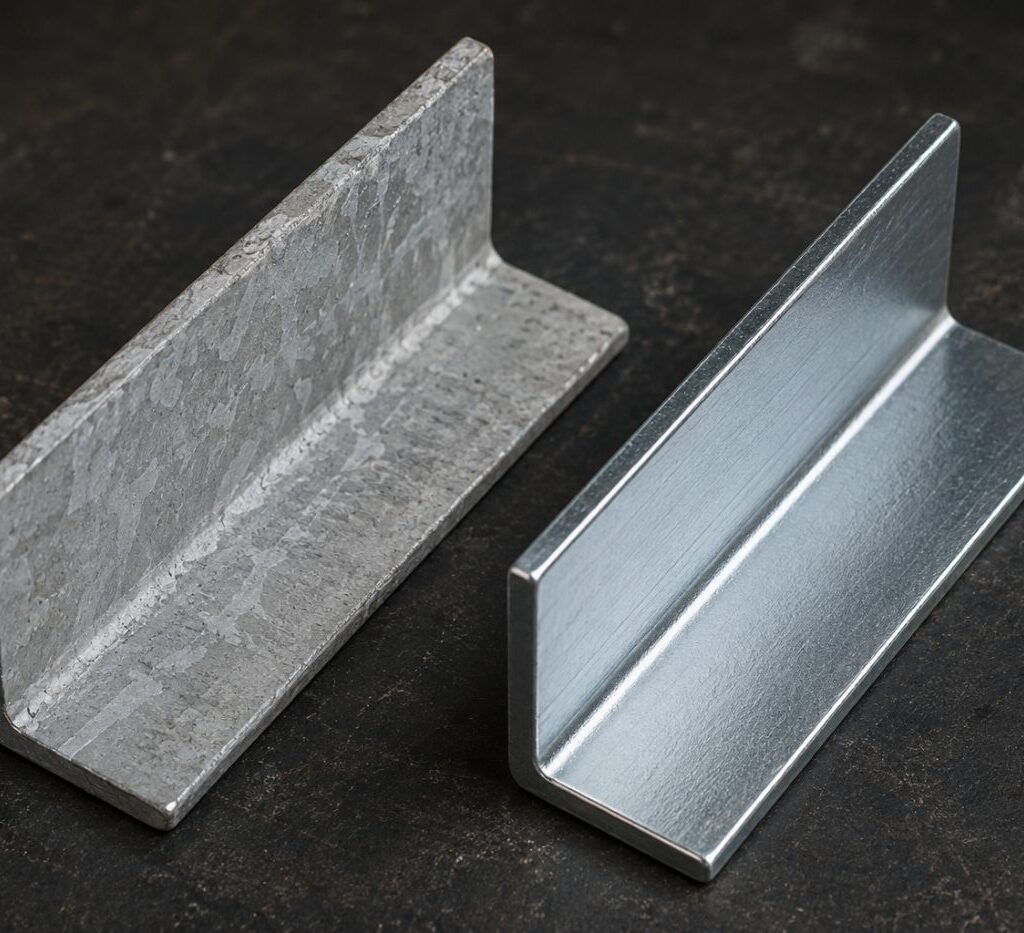
Cynkowanie ogniowe polega na zanurzeniu stali w roztopionym cynku o wysokiej temperaturze. Metal reaguje z podłożem, tworząc kilka warstw stopowych o stosunkowo dużej łącznej grubości. Proces trwa krótko – stal wchodzi do wanny, cynk penetruje powierzchnię, tworzy się charakterystyczna srebrzysto-szara powłoka z widocznymi kryształami.
Cynkowanie elektrolityczne działa zupełnie inaczej. Elementy zanurzane są w roztworze soli cynku w temperaturze pokojowej. Prąd elektryczny osadza atomy cynku na powierzchni metalu warstwa po warstwie. Grubość końcowa jest znacznie mniejsza niż w metodzie ogniowej, ale precyzyjnie kontrolowana przez czas procesu i natężenie prądu. Powierzchnia pozostaje gładka, błyszcząca, metalicznie połyskująca.
Ta różnica temperatury ma praktyczne konsekwencje. Wysoka temperatura może odkształcić cienkie blachy, wypełnić gwinty nadmiarem materiału, zmienić właściwości hartowanej stali. Proces elektrolityczny, prowadzony na zimno, zachowuje wymiary i właściwości mechaniczne bez takich zmian.
Śruby kontra belki – gdzie stosować którą metodę
Śruba o precyzyjnym gwincie ma tolerancje wymiarowe rzędu setnych milimetra. Gruba powłoka ogniowa może wypełnić gwint i utrudnić wkręcenie nakrętki. Cieńsza powłoka elektrolityczna zwykle nie zaburza połączenia gwintowego.
Długa belka stalowa o sporym przekroju waży dużo i ma wymiary, które trudno zmieścić w typowej wannie galwanicznej – cynkowanie elektrolityczne wymagałoby nietypowo dużej instalacji i sporo czasu. Wanna ogniowa przyjmie taki element bez problemu, a proces zajmuje stosunkowo niewiele czasu.
Sprężyny – naciągowe, naciskowe, pierścieniowe – mają krytyczne wymagania co do hartowania i sprężystości. Wysoka temperatura cynkowania ogniowego może osłabić hartowanie i zmienić parametry sprężyste. Cynkowanie elektrolityczne, prowadzone na zimno, zachowuje te parametry, a powłoka jest cienka i elastyczna, nie pęka przy odkształceniach.
Konstrukcje mostowe, słupy oświetleniowe, balustrady drogowe – tutaj zwykle przeważa metoda ogniowa. Gruba powłoka dobrze znosi wieloletnią eksploatację bez konserwacji. Elementy wielkogabarytowe, o prostych kształtach, gdzie wygląd nie ma znaczenia – to typowe warunki dla tej metody.
Koszty ochrony w długiej perspektywie
Cynkowanie ogniowe drobnych elementów, jak śruby, bywa tańsze w przeliczeniu na kilogram. Problem – gwint może być częściowo wypełniony, element może wymagać dodatkowej obróbki mechanicznej. Straty na dopasowaniu mogą przewyższyć pozorną oszczędność.
Cynkowanie elektrolityczne tej samej śruby jest zwykle droższe w przeliczeniu na kilogram, ale gwint działa bez dodatkowej obróbki, element jest gotowy do montażu.
Dla dużych, prostych konstrukcji, jak belki, cynkowanie ogniowe zwykle wychodzi wyraźnie taniej niż elektrolityczne – o ile w ogóle elektrolityczne jest technicznie możliwe ze względu na wymiary.
Prawdziwy koszt warto liczyć w perspektywie całego cyklu życia konstrukcji. Gruba powłoka ogniowa zużywa się powoli i w normalnych warunkach chroni przez wiele dekad. Cieńsza powłoka elektrolityczna z pasywacją daje ochronę na krótszy, choć wciąż wieloletni okres – wystarczający dla maszyny o ograniczonej żywotności, niekoniecznie dla mostu eksploatowanego przez pół wieku.
Kiedy metoda ogniowa zawodzi
Bardzo cienkie elementy mogą się odkształcić w gorącym cynku – blachy wyginają się, profile tracą prostość, precyzyjne części przestają do siebie pasować. Wysoka temperatura zmienia strukturę materiału w sposób trudny do przewidzenia dla cienkich przekrojów.
Gwinty wewnętrzne i otwory ślepe to pułapka – ciekły cynk wchodzi do środka i zastygając, tworzy wypełnienia trudne do usunięcia. Taki gwint po cynkowaniu ogniowym często wymaga ponownego nacinania.
Stal hartowana traci właściwości w wysokiej temperaturze procesu – sprężyny, wiertła, elementy narzędziowe mogą stracić twardość i elastyczność. Dodatkowa obróbka po procesie czasem pomaga, ale nie zawsze przywraca pełne parametry.
Elementy spawane mają naprężenia wewnętrzne, które wysoka temperatura może uwolnić, powodując deformacje lub pęknięcia. Takie konstrukcje wymagają stabilizacji przed cynkowaniem albo wyboru metody elektrolitycznej.
Elektrolityczna – ograniczenia i pułapki
Wielkość elementów ogranicza wielkość wanien galwanicznych – typowa instalacja przyjmuje części o umiarkowanych rozmiarach. Bardzo długa belka może się po prostu nie zmieścić, co wymusza podział konstrukcji albo wybór cynkowania ogniowego.
Cieńsza powłoka elektrolityczna w agresywnym środowisku może nie wystarczyć na dłuższą metę. Instalacje morskie, przemysł chemiczny, place zimowego utrzymania dróg – tam grubsza warstwa ogniowa zwykle chroni skuteczniej i dłużej.
Pasywacja jest przy tej metodzie praktycznie obowiązkowa – bez niej świeżo ocynkowana powierzchnia szybciej tworzy białą rdzę. To dodatkowy etap procesu i dodatkowy koszt. Cynkowanie ogniowe nie wymaga pasywacji – powłoka stabilizuje się naturalnie.
Dla bardzo dużych mas materiału koszt cynkowania elektrolitycznego bywa nieopłacalny w porównaniu z ogniowym – różnica potrafi być kilkukrotna.
Hybryda i kombinacje metod
Niektóre konstrukcje łączą obie metody. Główna rama stalowa – cynkowanie ogniowe dla trwałości i ekonomii skali. Śruby montażowe, łączniki, drobne elementy ruchome – elektrolityczne dla precyzji i funkcjonalności. Każda część zabezpieczona metodą dopasowaną do jej roli.
Renowacja starych konstrukcji często wymaga kombinacji. Główne elementy po latach eksploatacji nadal mają grubą powłokę ogniową – wystarczy uzupełnić lokalne ubytki farbą cynkową. Nowe śruby wymienne – elektrolityczne, pasują precyzyjnie i nie wymagają dopasowania.
Prototypowanie produktu sprzyja elektrolitycznej – małe serie, częste zmiany projektu, potrzeba szybkich iteracji. Produkcja seryjna prostych, dużych elementów – ogniowa daje lepszą ekonomię skali i długoterminową trwałość.
Decyzja w praktyce
Warto zadać sobie kilka pytań. Jakie wymiary mają elementy – duże i proste konstrukcje sprzyjają metodzie ogniowej, małe i precyzyjne – elektrolitycznej.
Jakie tolerancje wymiarowe są wymagane – gwinty precyzyjne, pasowania, elementy współpracujące zwykle wymagają elektrolitycznej. Konstrukcje budowlane, profile, blachy bez krytycznych wymiarów – zwykle dobrze znoszą ogniową.
Jak długo ma służyć element – konstrukcje projektowane na bardzo długą eksploatację częściej korzystają na ogniowej. Maszyny wymieniane po kilkunastu latach – elektrolityczna z pasywacją zwykle wystarcza.
Jakie jest środowisko pracy – agresywne, jak sole, kwasy, stała wilgoć, sprzyja grubszej powłoce ogniowej. Środowisko normalne – wnętrza, typowe warunki miejskie – dobrze znosi elektrolityczną z pasywacją.
Jaki jest budżet i skala – duże serie prostych elementów zwykle korzystają na ogniowej, drobne precyzyjne części w mniejszych ilościach – na elektrolitycznej, mimo wyższej ceny jednostkowej.
Profesjonalne cynkowanie elektrolityczne dla Twoich elementów
Wybór metody cynkowania wpływa na funkcjonalność, trwałość i ekonomię projektu na lata. Nie ma jednego uniwersalnego rozwiązania – są elementy lepiej dopasowane do każdej z technologii.
ANGAL od 1976 roku specjalizuje się w cynkowaniu elektrolitycznym drobnych i średnich elementów metalowych. Dysponujemy urządzeniami obrotowymi, które pozwalają na równomierne pokrycie śrub, sprężyn, podkładek, części maszynowych i komponentów przemysłowych przy zachowaniu precyzyjnych tolerancji wymiarowych. Realizujemy zlecenia różnej wielkości dla firm produkcyjnych, warsztatów i wykonawców z województwa mazowieckiego. Zapytaj o rozwiązanie dostosowane do specyfiki Twoich elementów.
Pytania i odpowiedzi – cynkowanie ogniowe czy elektrolityczne
Czy można cynkować śruby metodą ogniową?
Technicznie tak, ale dla wielu śrub to niepraktyczne rozwiązanie. Wysoka temperatura i gruba powłoka ogniowa często zaburzają gwint, przez co nakrętka nie wchodzi swobodnie albo się zakleszcza. Dla większych śrub konstrukcyjnych, gdzie tolerancje są luźniejsze, cynkowanie ogniowe bywa stosowane, choć zwykle wymaga uwzględnienia naddatku na gwincie. Dla śrub precyzyjnych cynkowanie elektrolityczne jest zwykle jedynym rozsądnym rozwiązaniem.
Ile kosztuje cynkowanie ogniowe w porównaniu z elektrolitycznym?
Dla dużych, prostych konstrukcji cynkowanie ogniowe jest zwykle wyraźnie tańsze w przeliczeniu na kilogram, a często jedyną technicznie możliwą opcją, bo typowe wanny elektrolityczne przyjmują elementy o ograniczonych wymiarach. Dla drobnych precyzyjnych elementów elektrolityczne bywa droższe jednostkowo, ale eliminuje problemy z dopasowaniem. Dokładną wycenę warto ustalić indywidualnie dla konkretnego projektu.
Która metoda lepiej chroni w środowisku morskim?
Cynkowanie ogniowe zwykle wygrywa w środowisku morskim, bo znacznie grubsza powłoka cynku zużywa się wolniej niż cienka warstwa elektrolityczna, nawet z pasywacją. Instalacje portowe, platformy morskie, konstrukcje nabrzeży zwykle korzystają z metody ogniowej. Elektrolityczna sprawdza się lepiej dla mniejszych elementów wymienianych częściej.
Czy wysoka temperatura cynkowania ogniowego niszczy hartowaną stal?
Często tak – hartowana stal traci twardość powyżej pewnej temperatury, a temperatura kąpieli cynkowej ogniowej jest wystarczająco wysoka, by to hartowanie osłabić. Dla elementów hartowanych, jak sprężyny czy narzędzia, cynkowanie elektrolityczne w temperaturze pokojowej jest bezpieczniejszą opcją, zachowującą właściwości mechaniczne bez zmian.
Jak długo trwa proces cynkowania ogniowego i elektrolitycznego?
Cynkowanie ogniowe samo w sobie jest szybkie, choć trzeba doliczyć czas przygotowania powierzchni. Cynkowanie elektrolityczne trwa zwykle dłużej ze względu na czas potrzebny na osadzenie cienkiej warstwy metodą elektrolizy oraz etap pasywacji i suszenia. Standardowy czas realizacji dla klientów zewnętrznych to zwykle kilka dni roboczych w obu metodach, zależnie od obłożenia zleceń.
Czy można naprawić uszkodzoną powłokę cynkową?
Obie powłoki trudno naprawić lokalnie z pełną skutecznością. Uszkodzenie mechaniczne odsłaniające stal najczęściej zabezpiecza się farbą bogatą w cynk jako rozwiązaniem prewencyjnym, choć nie odtwarza to w pełni oryginalnej powłoki. Dla konstrukcji o dużej odpowiedzialności lepiej projektować z odpowiednim zapasem grubości powłoki niż liczyć na późniejsze naprawy.
Dlaczego powłoka ogniowa wygląda chropowato i nierówno?
To naturalna cecha procesu. Gdy stal wychodzi z ciekłego cynku, metal krzepnie, tworząc kryształy, których wielkość i kształt zależą od składu chemicznego stali i szybkości chłodzenia. Niektóre gatunki stali dają grubszą, bardziej chropowatą powłokę – to nie wada, tylko charakterystyka procesu. Jeśli liczy się gładka, estetyczna powierzchnia, cynkowanie elektrolityczne daje bardziej jednolitą, błyszczącą fakturę.
Czy powłoka elektrolityczna może być tak gruba jak ogniowa?
Teoretycznie można wydłużyć czas procesu i osadzić grubszą warstwę, ale praktycznie ma to ekonomiczne granice – znacznie dłuższy czas w wannie, większe zużycie energii i elektrolitu, a bardzo gruba powłoka elektrolityczna może mieć gorsze właściwości mechaniczne niż cienka. Cynkowanie ogniowe osiąga dużą grubość znacznie szybciej i w tym zakresie jest po prostu praktyczniejsze.
Która metoda jest bardziej ekologiczna?
To zależy od sposobu liczenia. Cynkowanie ogniowe zużywa dużo energii na podgrzanie kąpieli. Cynkowanie elektrolityczne zużywa mniej energii, ale wykorzystuje więcej chemikaliów w procesie. Obie metody wymagają odpowiedniego oczyszczania ścieków. W bilansie całego cyklu życia produktu długowieczność powłoki ogniowej może oznaczać mniej zasobów zużytych na wymianę elementów w dłuższej perspektywie, choć dla zastosowań krótkoterminowych elektrolityczna bywa rozsądniejszym wyborem.
Czy można cynkować aluminium zamiast stali?
To zwykle zły pomysł w obu metodach. Cynkowanie ogniowe aluminium jest niepraktyczne ze względu na bliskie temperatury topnienia obu metali. Cynkowanie elektrolityczne aluminium jest technicznie trudne, a dodatkowo cynk i aluminium tworzą ogniwo galwaniczne, co odwraca zamierzony efekt ochronny. Aluminium ma naturalną warstwę tlenku, która sama w sobie dobrze chroni przed korozją – jeśli potrzeba dodatkowej ochrony, stosuje się inne metody, jak anodowanie czy malowanie proszkowe.
Co się stanie, jeśli w jednej konstrukcji zmieszają się śruby ogniowe i elektrolityczne?
Nic złego, o ile obie powłoki to cynk – nie zachodzi między nimi reakcja galwaniczna, mimo różnicy w wyglądzie (ogniowa matowa i szara, elektrolityczna błyszcząca i srebrzysta). Problem pojawia się dopiero przy mieszaniu różnych metali bazowych, np. ocynkowanej śruby ze stalą nierdzewną, co może tworzyć ogniwo galwaniczne. Taka kombinacja – nowe śruby elektrolityczne w konstrukcji zabezpieczonej ogniowo – jest częsta przy remontach i funkcjonuje bez konfliktów.
Jak sprawdzić grubość powłoki cynkowej po odbiorze?
Podstawowym narzędziem jest magnetyczny miernik grubości powłok, który wykorzystuje różnicę właściwości magnetycznych cynku i stali. Warto też sprawdzić wizualnie równomierność koloru i brak plam, a dla powłok ogniowych – brak nieocynkowanych miejsc powstałych przez pęcherze powietrza podczas zanurzania.
Przeczytaj też
- Cynkowanie galwaniczne a lamelowe (Delta, Geomet) – porównanie Delta-Tone, Geomet, Dacromet – powłoki cynk-lamelowe bywają mylone z galwanicznymi, a różnią się niemal wszystkim. Zestawienie obu technologii.
- Cynkowanie elektrolityczne – kompletny przewodnik dla przemysłu Cynkowanie elektrolityczne to elektrochemiczny proces nakładania warstwy cynku na powierzchnię stali przy użyciu prądu elektrycznego w kąpieli galwanicznej.…
- Wysyłka detali do galwanizerni – jak przygotować partię Dobrze przygotowana partia to krótsza wycena, szybsza realizacja i mniejsze ryzyko wad powłoki. Co zrobić przed wysyłką, a…
Masz pytanie techniczne?