21/11/2025
Wysyłka detali do galwanizerni – jak przygotować partię
Spis treści
- Informacje, które przyspieszają wycenę
- Stan powierzchni – co ma znaczenie
- Czyszczenie wstępne – co ma sens po Twojej stronie
- Detale, które wymagają wcześniejszego uzgodnienia
- Geometria detalu – otwory odpływowe i zamknięte przestrzenie
- Sortowanie partii przed wysyłką
- Oznaczenie partii i dokumentacja
- Pakowanie i transport
- Planowanie terminu
- Co zrobić z detalami po odbiorze
- Współpraca z galwanizernią ANGAL
- Najczęściej zadawane pytania
Jakość powłoki galwanicznej rozstrzyga się w dużej mierze zanim detale trafią do kąpieli. Partia opisana kompletnie i przygotowana zgodnie z kilkoma prostymi zasadami przechodzi przez zakład szybciej, taniej i z mniejszym ryzykiem reklamacji.
Ten poradnik zbiera to, co warto zrobić przed wysyłką detali do galwanizerni – i to, czego lepiej nie robić na własną rękę. Kolejność odpowiada realnej ścieżce: od zebrania informacji, przez ocenę stanu detali i sortowanie, po pakowanie i planowanie terminu.
Informacje, które przyspieszają wycenę
Największym opóźnieniem w wycenie nie jest obłożenie zakładu, tylko dopytywanie o brakujące dane. Komplet informacji przesłany od razu skraca ten etap do jednego dnia roboczego.
- Materiał detalu – gatunek stali, żeliwo, mosiądz, miedź. Określenie „metal” nie wystarczy, bo od materiału zależy cała sekwencja przygotowania powierzchni.
- Klasa wytrzymałości przy elementach złącznych – decyduje o tym, czy konieczne będzie odwodorowanie po galwanizowaniu.
- Ilość i masa partii – choćby szacunkowo. Cynkowanie rozlicza się zwykle od kilograma, a wielkość partii wpływa na stawkę jednostkową.
- Oczekiwana powłoka – cynk czy nikiel, rodzaj pasywacji, wymagana grubość. Jeśli nie wiesz, opisz warunki pracy detalu – dobierzemy to za Ciebie.
- Warunki eksploatacji – wnętrze, zadaszenie, otwarta atmosfera, kontakt z solą drogową lub chemikaliami.
- Termin – realny, nie życzeniowy. Pozwala zaplanować partię w harmonogramie zakładu.
Zdjęcie detalu bywa bardziej pomocne niż akapit opisu. Po samej fakturze powierzchni i geometrii często da się ocenić, czego proces będzie wymagał i czy element w ogóle nadaje się do obróbki bębnowej.
Stan powierzchni – co ma znaczenie
Detale trafiają do galwanizerni w bardzo różnym stanie i każdy z nich wymaga innego przygotowania. Warto opisać to, co widać, zamiast zakładać, że „zakład sobie poradzi”.
Detale świeżo po obróbce skrawaniem niosą chłodziwa i emulsje wnikające w mikronierówności. To przypadek standardowy i dobrze opanowany, ale wymaga pełnego odtłuszczania.
Detale magazynowane z olejem konserwacyjnym bywają trudniejsze. Oleje antykorozyjne są projektowane tak, żeby trzymać się metalu – to zaleta w magazynie i utrudnienie w kąpieli odtłuszczającej.
Detale skorodowane wymagają dłuższego trawienia. Przy powierzchownym nalocie to rutyna; przy głębokiej korozji wżerowej trzeba liczyć się z tym, że powłoka odwzoruje nierówności podłoża.
Detale po obróbce cieplnej mają na powierzchni zendrę – twardą warstwę tlenków, która sama trzyma się podłoża słabiej niż powłoka trzyma się jej. Bez usunięcia zendry powłoka odejdzie razem z nią.
Detale po polerowaniu mogą mieć wtarte w powierzchnię resztki past i ścierniwa. Cząstki ścierniwa są chemicznie obojętne, więc kwas ich nie rozpuści – wymagają osobnego czyszczenia.
Więcej o tym, jak stan powierzchni przekłada się na trwałość powłoki, piszemy w materiale o przyczynach złej przyczepności.
Czyszczenie wstępne – co ma sens po Twojej stronie
Częste pytanie brzmi: czy detale trzeba umyć przed wysyłką. Odpowiedź jest niuansowana, bo część działań pomaga, a część wręcz szkodzi.
Warto zrobić:
- Usunąć grube zabrudzenia mechaniczne – wióry, opiłki, resztki masy formierskiej, zaschnięty szlam. Kąpiel chemiczna ich nie rozpuści, a zanieczyszczą wsad.
- Odsączyć nadmiar oleju, jeśli detale były zanurzone lub obficie nasmarowane.
- Wyjąć elementy z tworzyw, gumy i uszczelki – nie przetrwają kąpieli i mogą zanieczyścić roztwór.
- Rozdzielić detale sklejone olejem w zbite grudy.
Nie warto, a czasem szkodzi:
- Mycie rozpuszczalnikami organicznymi – często zostawia film, który trudniej usunąć niż pierwotne zabrudzenie.
- Szczotkowanie stalową szczotką – wciera drobiny obcego metalu w powierzchnię.
- Trawienie na własną rękę – bez kontroli czasu i stężenia łatwo osłabić detal albo wprowadzić wodór w strukturę.
- Konserwowanie detali „na drogę” olejem – dokładamy w ten sposób warstwę do usunięcia.
Zasada ogólna: usuwaj to, co mechaniczne i grube; wszystko chemiczne zostaw galwanizerni, która ma do tego kontrolowane kąpiele.
Detale, które wymagają wcześniejszego uzgodnienia
Niektóre elementy nie nadają się do standardowego procesu albo wymagają dodatkowych etapów. Zgłoszenie ich z wyprzedzeniem oszczędza zwrotu całej partii.
Elementy malowane, lakierowane lub proszkowane – powłoka organiczna musi zostać usunięta przed galwanizowaniem. To osobny proces, którego koszt bywa porównywalny z samym cynkowaniem. Przy cienkich detalach usuwanie starej powłoki bywa nieopłacalne.
Detale z istniejącą powłoką galwaniczną – ponowne cynkowanie na starym cynku nie da prawidłowego wiązania. Stara warstwa musi zejść.
Elementy klejone i lutowane miękko – spoiny lutownicze i kleje nie przetrwają kąpieli trawiącej.
Detale z łożyskami, sprężynami wewnętrznymi lub mechanizmami – kąpiel wniknie w środek i nie da się jej stamtąd usunąć.
Elementy o bardzo cienkich ściankach – trawienie usuwa część materiału, co przy blachach poniżej pół milimetra bywa istotne.
Detale hartowane i o wysokiej wytrzymałości – wymagają skróconego trawienia i wygrzewania odwodorowującego po procesie.
Pełną listę tego, czego nie wykonujemy, wraz z alternatywami znajdziesz na stronie naszej oferty.
Geometria detalu – otwory odpływowe i zamknięte przestrzenie
Detal przechodzi przez kilka kąpieli i po każdej musi zostać wypłukany. Jeśli konstrukcja zatrzymuje ciecz w środku, roztwór z jednej kąpieli przenosi się do następnej, a na końcu zostaje pod powłoką.
Zamknięte profile bez otworów to najczęstszy problem. Rura zaspawana z obu stron albo profil zamknięty nie tylko nie wypłucze się prawidłowo, ale w kąpieli o podwyższonej temperaturze może stać się niebezpieczna z powodu rozprężania powietrza w środku.
Głębokie kieszenie i ślepe otwory zatrzymują roztwór, który później wypływa spod powłoki, tworząc zacieki i przebarwienia.
Wąskie szczeliny między elementami – na przykład w konstrukcjach spawanych zakładkowo – działają jak kapilary.
Rozwiązaniem są otwory odpływowe zaprojektowane tak, żeby ciecz swobodnie wypływała niezależnie od położenia detalu. Warto przewidzieć je już na etapie konstrukcji, bo dowiercanie po fakcie nie zawsze jest możliwe. Jeśli detal ma zamknięte przestrzenie, których nie da się otworzyć, zgłoś to przed wysyłką – ocenimy, czy proces jest w ogóle wykonalny.
Sortowanie partii przed wysyłką
Wsad bębna to zbiór detali obrabianych w identycznych warunkach. Parametry dobiera się do całości, więc im bardziej jednorodna partia, tym lepszy efekt dla każdego elementu.
Rozdziel według materiału. Stal węglowa, żeliwo i mosiądz wymagają innego przygotowania powierzchni. Wspólny wsad oznacza kompromis, a kompromis zawsze odbija się na materiale wymagającym więcej.
Rozdziel według gabarytu. Drobne elementy wpadają w zagłębienia większych i pozostają nieocynkowane w miejscach styku. Duże detale w bębnie z drobnicą mogą też uszkadzać mniejsze elementy.
Rozdziel według wymagań. Jeśli część detali ma mieć pasywację żółtą, a część czarną, to są dwie partie. To samo dotyczy różnych grubości powłoki.
Uważaj na detale o kształtach zaczepiających się o siebie – sprężyny, elementy z otworami i haczykami potrafią splątać się w bębnie w zbitą masę, której środek nie pokryje się w ogóle.
Sortowanie po stronie klienta jest tańsze niż po stronie zakładu i eliminuje ryzyko pomyłki przy zwrocie partii.
Oznaczenie partii i dokumentacja
Przy jednej partii jednego detalu opis nie jest krytyczny. Przy kilku typach elementów w jednej dostawie brak oznaczeń to prosta droga do pomyłki.
- Oznacz każdy pojemnik – nazwa lub numer detalu, materiał, ilość lub masa, oczekiwana powłoka.
- Dołącz dokument przewozowy z zestawieniem wszystkich pozycji w dostawie.
- Podaj osobę kontaktową z numerem telefonu – przy wątpliwościach dzwonimy, zamiast zgadywać.
- Zaznacz pozycje priorytetowe, jeśli część partii jest pilniejsza.
- Dołącz rysunek przy detalach z wymaganiami wymiarowymi lub powołaniem na normę.
Przy stałej współpracy warto ustalić raz stały format oznaczeń i się go trzymać. Powtarzalny opis skraca przyjęcie dostawy i eliminuje pytania przy każdej kolejnej partii.
Pakowanie i transport
Sposób zapakowania wpływa na stan detali przy przyjęciu i na to, ile pracy trzeba włożyć przed samym procesem.
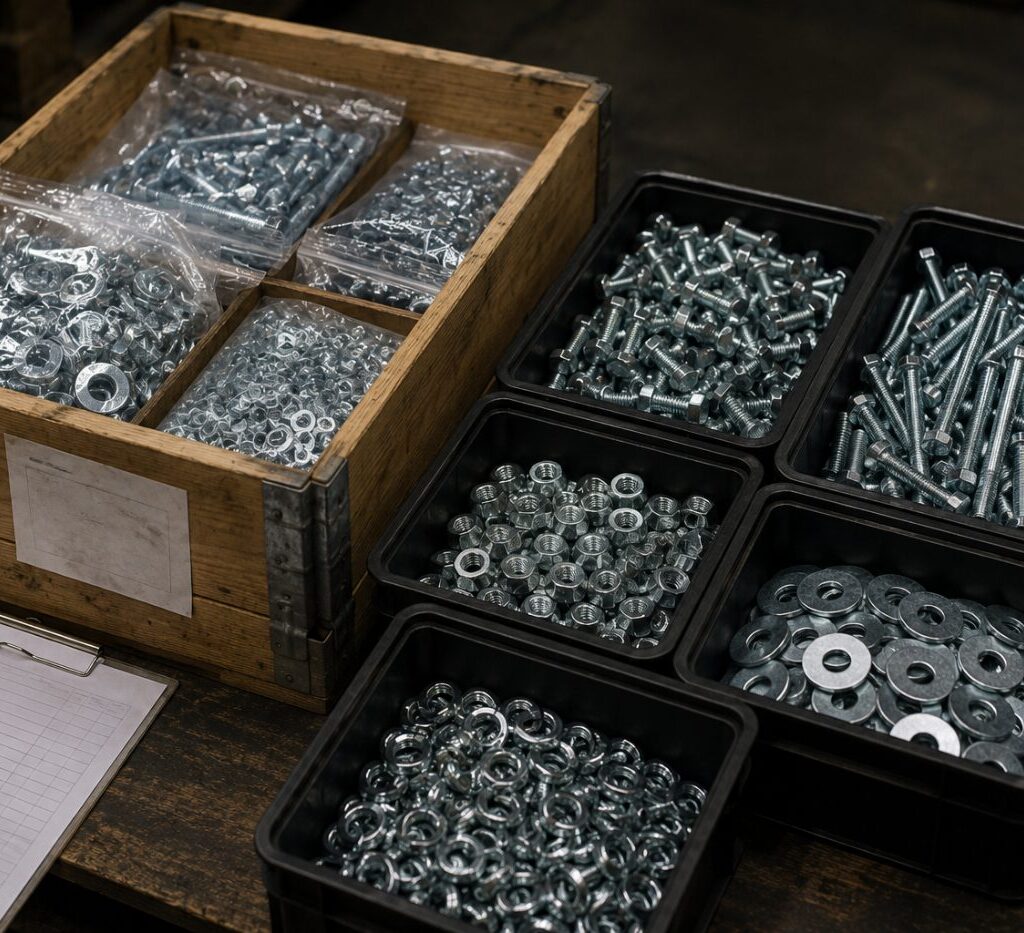
Pojemniki – najwygodniejsze są skrzynki lub pojemniki, z których da się wysypać zawartość bezpośrednio do bębna. Detale w workach foliowych trzeba przekładać ręcznie, co przy dużych partiach kosztuje czas.
Masa pojedynczego pojemnika – warto trzymać się granicy, którą da się przenieść bez podnośnika. Pojemniki przeładowane drobnicą bywają nie do ruszenia.
Zabezpieczenie przed przemieszczaniem – detale o ostrych krawędziach potrafią uszkodzić się wzajemnie w transporcie.
Ochrona przed wilgocią – detale przewożone odkryte w deszczu przyjadą z nalotem, który trzeba będzie usunąć.
Elementy precyzyjne wymagają przekładek, żeby nie pouderzały się o siebie – szczególnie te z powierzchniami obrobionymi na gotowo.
Planowanie terminu
Standardowy czas realizacji w naszym zakładzie to 3–7 dni roboczych od dostarczenia detali. Same czynności galwaniczne zajmują od kilku do kilkunastu godzin, więc mniejsze partie przywiezione rano bywają gotowe tego samego lub następnego dnia.
Na termin wpływa kilka czynników, które warto uwzględnić w planowaniu produkcji:
- Wielkość partii – duże serie wymagają kilku wsadów następujących po sobie.
- Konieczność odwodorowania – wygrzewanie dokłada kilka do kilkunastu godzin i musi nastąpić niezwłocznie po galwanizowaniu.
- Nietypowe przygotowanie – usuwanie starej powłoki, dodatkowe czyszczenie mechaniczne, obróbka żeliwa.
- Bieżące obłożenie zakładu.
Przy produkcji seryjnej najlepiej sprawdza się stały harmonogram: ustalony dzień odbioru i dostawy w cyklu tygodniowym lub dwutygodniowym. Pozwala nam zarezerwować moc przerobową, a Tobie – planować produkcję bez marginesu na niepewność.
Zlecenia pilne realizujemy, ale warto uprzedzić o nich przed wysyłką, a nie po. Partia, która już stoi w kolejce, jest trudniejsza do przestawienia niż taka, którą dopiero planujemy.
Co zrobić z detalami po odbiorze
Świeża powłoka cynkowa przez pierwsze godziny pozostaje chemicznie aktywna i jest bardziej podatna na uszkodzenia niż po kilku dniach. Kilka nawyków po odbiorze pozwala uniknąć problemów, które łatwo pomylić z wadą wykonania.
Nie pakuj szczelnie detali, które nie ostygły i nie wyschły. Zamknięta wilgoć na cynku bez dojrzałej pasywacji prowadzi do białej rdzy – białego, proszkowego nalotu, który wygląda jak wada powłoki, a jest skutkiem warunków magazynowania.
Zapewnij cyrkulację powietrza w magazynie. Detale ułożone ciasno w wilgotnym pomieszczeniu korodują szybciej niż te same elementy przechowywane luźno.
Gięcie i prostowanie wykonuj przed galwanizowaniem, nie po. Cynk jest ciągliwy i sporo wytrzyma, ale przy ostrym promieniu gięcia pęknie.
Przy montażu unikaj narzędzi rysujących powierzchnię. Powłoka cynkowa chroni katodowo także wokół zarysowania, ale głębokie uszkodzenie do podłoża skraca żywotność zabezpieczenia.
Współpraca z galwanizernią ANGAL
W Dębem Wielkim pod Warszawą przyjmujemy zarówno pojedyncze kilogramy detali, jak i regularne serie produkcyjne. Przy pierwszym zleceniu zwykle proponujemy próbę na niewielkiej partii – pozwala sprawdzić, jak konkretny materiał i kształt zachowają się w procesie, zanim uruchomimy całość.
Jeśli nie masz pewności, jak przygotować detale albo która powłoka będzie właściwa, opisz nam element i warunki jego pracy. Podpowiemy, co zrobić przed wysyłką, a jeśli w danym przypadku lepszym rozwiązaniem będzie technologia, której nie prowadzimy, powiemy o tym wprost.
Szczegóły techniczne obu naszych procesów opisaliśmy na stronach cynkowanie galwaniczne i niklowanie. Po wycenę napisz lub zadzwoń – odpowiadamy zwykle tego samego dnia roboczego.
Najczęściej zadawane pytania
Czy detale trzeba umyć przed wysyłką do galwanizerni?
Warto usunąć grube zabrudzenia mechaniczne – wióry, opiłki, resztki masy formierskiej – bo kąpiel chemiczna ich nie rozpuści. Odtłuszczanie zostaw galwanizerni, która ma do tego kontrolowane kąpiele. Mycie rozpuszczalnikami na własną rękę często zostawia film trudniejszy do usunięcia niż pierwotne zabrudzenie.
Czy można ocynkować element pomalowany?
Nie bez wcześniejszego usunięcia powłoki malarskiej. Farba i lakier uniemożliwiają powstanie wiązania między podłożem a powłoką galwaniczną. Usuwanie starej powłoki to osobny proces, którego koszt bywa porównywalny z samym cynkowaniem – przy cienkich detalach często nieopłacalny.
Dlaczego zamknięte profile są problemem?
Detal przechodzi przez kilka kąpieli i po każdej musi zostać wypłukany. Zamknięta przestrzeń zatrzymuje roztwór, który przenosi się do kolejnych kąpieli i zostaje pod powłoką, powodując późniejsze pęcherze i zacieki. Dodatkowo powietrze zamknięte w profilu rozpręża się w podgrzanej kąpieli. Rozwiązaniem są otwory odpływowe zaprojektowane tak, by ciecz swobodnie wypływała.
Czy trzeba sortować detale przed wysyłką?
Tak, i najlepiej według trzech kryteriów: materiału, gabarytu oraz wymaganej powłoki. Parametry procesu dobiera się do całego wsadu, więc jednorodna partia daje lepszy efekt dla każdego elementu. Drobne detale wpadające w zagłębienia większych pozostają nieocynkowane w miejscach styku.
Ile trwa realizacja zlecenia?
Standardowo 3–7 dni roboczych od dostarczenia detali. Same czynności galwaniczne zajmują od kilku do kilkunastu godzin, więc mniejsze partie przywiezione rano bywają gotowe tego samego lub następnego dnia roboczego. Termin wydłuża konieczność odwodorowania, usuwania starej powłoki albo nietypowego przygotowania powierzchni.
Jak przechowywać detale po ocynkowaniu?
Przede wszystkim nie pakować szczelnie elementów, które nie ostygły i nie wyschły – zamknięta wilgoć na świeżym cynku prowadzi do białej rdzy. W magazynie warto zapewnić cyrkulację powietrza i unikać ciasnego układania detali w wilgotnych pomieszczeniach. Gięcie i prostowanie lepiej wykonać przed galwanizowaniem niż po nim.
Przeczytaj też
- Detale spawane i już ocynkowane – ograniczenia galwanizacji Nie każdy detal nadaje się do kąpieli galwanicznej w takim stanie, w jakim przyjeżdża. Przegląd realnych ograniczeń i…
- Łuszcząca się powłoka galwaniczna – przyczyny złej przyczepności Odpryskująca powłoka to prawie zawsze skutek błędu popełnionego przed kąpielą galwaniczną, nie w jej trakcie. Sprawdzamy, gdzie dokładnie…
- Jak długo trwa proces galwanizacji? Realizacja od A do Z Każda firma produkcyjna wie, że czas to pieniądz. Planowanie harmonogramów, koordynacja dostaw, zarządzanie zapasami – wszystko to wymaga…
Masz pytanie techniczne?