04/09/2026
Odwodorowanie po cynkowaniu galwanicznym – kiedy jest konieczne i jak przebiega
Spis treści
Kruchość wodorowa to najpoważniejsze ryzyko techniczne związane z cynkowaniem galwanicznym elementów o wysokiej wytrzymałości. To zjawisko rzadko widoczne od razu, ale mogące doprowadzić do pęknięcia detalu już po wdrożeniu w eksploatacji. Odwodorowanie, czyli kontrolowana obróbka cieplna po pokryciu, jest podstawowym sposobem ograniczania tego ryzyka – i tematem, który wciąż zbyt rzadko trafia do rozmowy między zleceniodawcą a wykonawcą powłoki.
Skąd bierze się wodór w procesie
Zarówno trawienie kwaśne, jak i sam proces elektrolityczny w kąpieli cynkowej to reakcje, w których na powierzchni metalu wydziela się wodór atomowy. Część tego wodoru może wnikać w strukturę stali. W materiałach o niskiej wytrzymałości efekt ten zwykle nie ma praktycznego znaczenia, ale w stalach o podwyższonej wytrzymałości i twardości może prowadzić do powstania mikropęknięć – zjawiska znanego jako kruchość wodorowa.
Które detale są najbardziej narażone
Największe ryzyko dotyczy elementów hartowanych, sprężyn oraz elementów złącznych wyższych klas wytrzymałości – to materiały, w których struktura krystaliczna jest bardziej podatna na uszkodzenia wywołane obecnością wodoru w sieci krystalicznej. Typowa, miękka stal konstrukcyjna jest znacznie mniej wrażliwa na ten mechanizm.
Obróbka cieplna jako sposób ograniczenia ryzyka
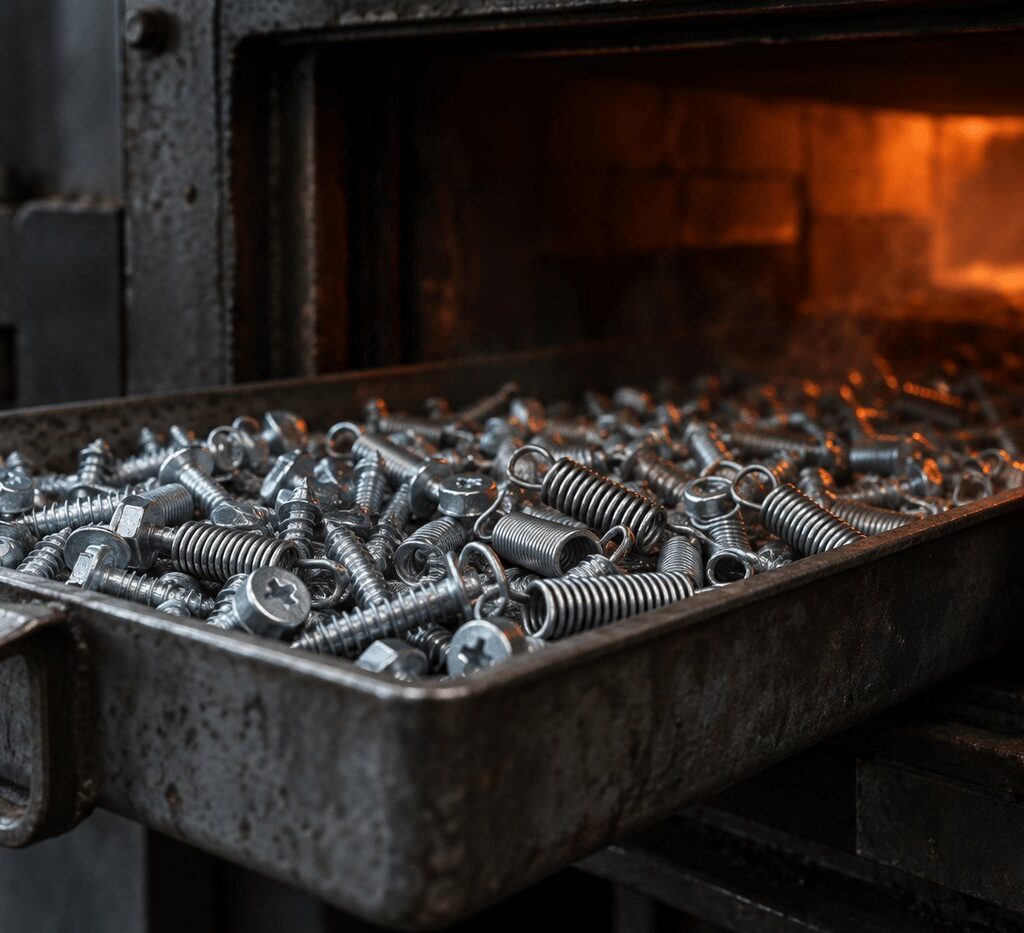
Po naniesieniu powłoki detale narażone na kruchość wodorową poddaje się wygrzewaniu w podwyższonej temperaturze, co pozwala wodorowi zdyfundować na zewnątrz materiału, zanim doprowadzi do uszkodzeń. To zabieg standardowo stosowany w branży dla elementów wysokowytrzymałościowych, ale warto podkreślić uczciwie: ogranicza ryzyko, nie eliminuje go w stu procentach, a dobór parametrów wygrzewania zależy od konkretnego materiału i klasy wytrzymałości detalu – to ustala się indywidualnie, nie na podstawie jednej uniwersalnej wartości.
Dlaczego czas ma znaczenie
Im dłuższy odstęp między naniesieniem powłoki a wygrzewaniem odwadniającym, tym większe ryzyko, że wodór zdąży wywołać uszkodzenia w materiale, zanim zostanie z niego usunięty. Dlatego w praktyce odwodorowanie wykonuje się możliwie szybko po zakończeniu procesu galwanicznego, a nie jako czynność odłożoną w czasie.
Co zleceniodawca powinien zadeklarować
Żeby wykonawca mógł ocenić, czy detal wymaga odwodorowania, potrzebuje informacji o twardości materiału, klasie wytrzymałości (zwłaszcza przy elementach złącznych) oraz o tym, czy detal był poddany obróbce cieplnej. Brak tych informacji oznacza, że decyzję trzeba podejmować na podstawie ostrożnych założeń, co nie zawsze jest optymalne dla konkretnego zastosowania.
Najczęściej zadawane pytania
Czy odwodorowanie jest potrzebne przy zwykłej stali konstrukcyjnej?
W większości przypadków ryzyko kruchości wodorowej dla miękkich stali konstrukcyjnych jest znacznie niższe niż dla materiałów hartowanych czy wysokowytrzymałościowych, ale ostateczną decyzję warto skonsultować z wykonawcą, znając konkretne zastosowanie detalu.
Czy wygrzewanie zmienia wygląd powłoki cynkowej?
Prawidłowo przeprowadzone wygrzewanie odwadniające nie powinno istotnie zmieniać wyglądu powłoki, choć w praktyce warto to omówić z wykonawcą, jeśli wygląd detalu ma dla Ciebie krytyczne znaczenie.
Czy pasywację wykonuje się przed czy po wygrzewaniu?
Kolejność tych operacji ustala wykonawca zależnie od zastosowanej technologii i wymagań detalu – to element procesu, który warto omówić przy zleceniach obejmujących elementy wysokowytrzymałościowe.
Jak rozpoznać pęknięcie wodorowe w detalu?
Pęknięcia wodorowe często nie są widoczne gołym okiem na wczesnym etapie i ujawniają się dopiero w eksploatacji, dlatego kluczowe jest zapobieganie – odpowiednie wygrzewanie – a nie wykrywanie problemu po fakcie.
Przeczytaj też
- Cynkowanie śrub – tolerancje gwintu i kruchość wodorowa Cynkowanie elementów złącznych rządzi się własnymi prawami. Powłoka zmienia wymiar gwintu, a przy śrubach wysokiej wytrzymałości pojawia się…
- Cynkowanie ogniowe czy elektrolityczne – jak wybrać metodę dla swoich elementów? Właściciel firmy produkcyjnej stoi przed dylematem – partia profili stalowych wymaga zabezpieczenia przed korozją. Jeden dostawca proponuje cynkowanie…
- Cynkowanie z pasywacją – co to jest i dlaczego jest niezbędne? Świeżo ocynkowana śruba ma metaliczny połysk i wydaje się idealnie zabezpieczona. Po kilku miesiącach w wilgotnym magazynie może…
Masz pytanie techniczne?