12/03/2026
Łuszcząca się powłoka galwaniczna – przyczyny złej przyczepności
Spis treści
- Jak rozpoznać wadę przyczepności
- Przygotowanie powierzchni decyduje o wszystkim
- Zanieczyszczenia, których nie widać
- Zendra, rdza i warstwy tlenkowe
- Materiał detalu a przyczepność powłoki
- Błędy w samym procesie galwanicznym
- Kruchość wodorowa i późne pęcherzenie
- Co dzieje się z detalem po galwanizowaniu
- Jak sprawdzić przyczepność powłoki
- Jak zapobiec problemowi – lista kontrolna
- Przyczepność powłoki w praktyce ANGAL
- Najczęściej zadawane pytania
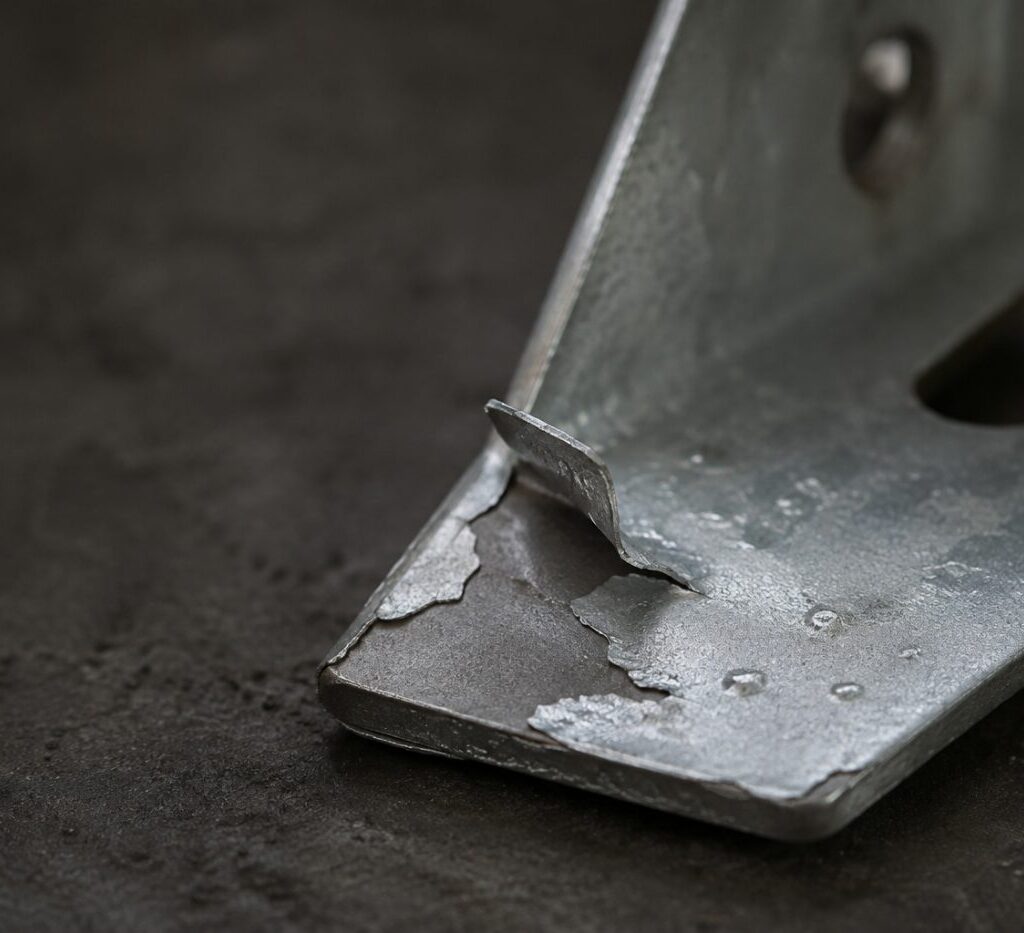
Powłoka galwaniczna, która schodzi płatami, pęcherzy się przy gięciu albo odpryskuje przy pierwszym montażu, to jedna z najbardziej kosztownych wad w obróbce powierzchniowej. Detal wygląda poprawnie przy odbiorze, a problem ujawnia się dopiero u klienta końcowego – często po zamontowaniu całej partii.
Prawie zawsze przyczyna leży poza samą kąpielą galwaniczną. Przyczepność rozstrzyga się na etapie przygotowania powierzchni, a wady, które widać po tygodniach, powstały w pierwszych minutach procesu. Poniżej rozkładamy ten problem na czynniki: skąd się bierze, jak go rozpoznać i co zrobić, żeby się nie powtórzył.
Jak rozpoznać wadę przyczepności
Zła przyczepność objawia się na kilka sposobów i warto je rozróżniać, bo wskazują na różne przyczyny.
- Odpryskiwanie płatami – powłoka odchodzi większymi fragmentami, odsłaniając czysty metal podłoża. To klasyczny objaw zanieczyszczenia powierzchni przed osadzaniem.
- Pęcherze – wybrzuszenia pojawiające się od razu po procesie albo dopiero po kilku dniach. Późne pęcherzenie zwykle wskazuje na wodór uwięziony pod powłoką.
- Łuszczenie przy obróbce – powłoka trzyma się na gładkiej powierzchni, ale pęka i odchodzi przy gięciu, wkręcaniu lub zaciskaniu.
- Pudrowanie – warstwa daje się zetrzeć palcem, zostawiając szary nalot. To najczęściej efekt osadzania przy zbyt wysokiej gęstości prądu.
Rozróżnienie ma znaczenie praktyczne. Jeśli powłoka odchodzi płatami i pod spodem widać lśniący, czysty metal, problem był po stronie przygotowania. Jeśli podłoże pod odpryskiem jest matowe lub przebarwione, na powierzchni zostało coś, czego kąpiel nie usunęła.
Przygotowanie powierzchni decyduje o wszystkim
Osadzanie galwaniczne to wiązanie metalurgiczne między podłożem a powłoką. Żeby powstało, atomy cynku lub niklu muszą zetknąć się bezpośrednio z atomami metalu podłoża. Cokolwiek znajdzie się pomiędzy – warstwa tlenku o grubości kilku mikronów, film olejowy niewidoczny gołym okiem, pozostałość po chłodziwie – działa jak warstwa rozdzielająca.
W praktyce przygotowanie powierzchni to sekwencja kąpieli, z których każda usuwa inny rodzaj zanieczyszczeń:
- Odtłuszczanie chemiczne – rozpuszcza oleje, smary, emulsje i pozostałości po obróbce skrawaniem.
- Odtłuszczanie elektrochemiczne – wspomaga proces prądem, usuwając to, czego nie zabrała kąpiel chemiczna.
- Trawienie – rozpuszcza rdzę, zendrę i warstwy tlenkowe, odsłaniając aktywny chemicznie metal.
- Aktywacja – neutralizuje pozostałości i przygotowuje powierzchnię tuż przed wejściem do kąpieli właściwej.
Pominięcie albo skrócenie któregokolwiek z tych etapów daje oszczędność kilkunastu minut i wadę, która ujawni się za trzy tygodnie. Dlatego w cynkowaniu galwanicznym czas przygotowania bywa dłuższy niż samo osadzanie powłoki.
Zanieczyszczenia, których nie widać
Najczęstszy scenariusz wygląda tak: detale przyjeżdżają do galwanizerni „czyste”, bo zostały przetarte szmatką albo przedmuchane sprężonym powietrzem. Tymczasem powierzchnia po obróbce mechanicznej niesie ze sobą kilka warstw, których wzrok nie wychwytuje.
Chłodziwa i emulsje obróbcze wnikają w mikronierówności powierzchni. Szmatka zbiera je z wierzchu, ale w rowkach po narzędziu zostają. Podczas odtłuszczania rozpuszczają się dłużej niż zwykły olej, a jeśli kąpiel jest już nasycona, część zostaje.
Oleje konserwacyjne i antykorozyjne nakładane na czas magazynowania są zaprojektowane tak, żeby trzymać się metalu. To dobra właściwość w magazynie i zła w galwanizerni.
Pozostałości po polerowaniu i szlifowaniu to mieszanka pasty polerskiej, drobin ścierniwa i metalu wtartych w powierzchnię. Szczególnie trudne do usunięcia, bo cząstki ścierniwa są chemicznie obojętne – kwas ich nie rozpuści.
Odciski palców brzmią trywialnie, ale tłuszcz z dłoni wystarczy, by w tym miejscu powstał pęcherz. Przy detalach przekładanych ręcznie po odtłuszczaniu to realna przyczyna punktowych wad.
Praktyczny wniosek dla zamawiającego: im dokładniej opiszesz, przez jaką obróbkę przeszły detale i czym były konserwowane, tym lepiej dobierzemy sekwencję przygotowania. To informacja, która realnie wpływa na jakość powłoki.
Zendra, rdza i warstwy tlenkowe
Zendra to warstwa tlenków żelaza powstająca przy obróbce cieplnej i walcowaniu na gorąco. Jest twarda, przylega mocno i – co kluczowe – sama w sobie trzyma się podłoża słabiej niż powłoka trzyma się jej. Jeśli ocynkujemy detal z resztkami zendry, powłoka będzie doskonale przylegać do zendry, a zendra odpadnie razem z nią.
Rdza zachowuje się podobnie, z dodatkowym problemem: jest porowata i wchłania wilgoć oraz kwas z kąpieli trawiącej. Nawet po dokładnym wypłukaniu w porach mogą zostać związki, które później reagują pod powłoką.
Trawienie usuwa oba te problemy, ale ma swoją cenę. Zbyt długi kontakt z kwasem rozpuszcza także zdrowy metal, pogarsza chropowatość i – przy stalach o wyższej wytrzymałości – wprowadza w strukturę wodór. Dlatego czas trawienia dobiera się do stanu powierzchni, a nie ustawia raz na zawsze. Detale mocno skorodowane wymagają innego traktowania niż świeżo toczone.
Przy elementach po obróbce cieplnej warto uprzedzić galwanizernię. Skrócenie trawienia i zastąpienie go czyszczeniem mechanicznym bywa jedynym sposobem, żeby nie osłabić detalu.
Materiał detalu a przyczepność powłoki
Nie każdy metal przyjmuje powłokę tak samo łatwo. Stal węglowa i niskostopowa to przypadek najprostszy i najlepiej opanowany. Problemy zaczynają się przy materiałach o innej strukturze.
Żeliwo jest porowate i zawiera grafit, który nie przewodzi prądu tak jak metaliczna osnowa. Wymaga dłuższego odtłuszczania i ostrożniejszego trawienia, bo kwas wnika w pory i trudno go stamtąd wypłukać. Szerzej piszemy o tym w osobnym materiale o cynkowaniu żeliwa.
Stale wysokostopowe i nierdzewne tworzą samoistnie warstwę pasywną z tlenków chromu. Ta warstwa jest zaletą w eksploatacji i przeszkodą przy galwanizowaniu – trzeba ją usunąć tuż przed osadzaniem, bo odbudowuje się w kontakcie z powietrzem w ciągu minut.
Elementy hartowane i o wysokiej wytrzymałości są wrażliwe na wodór. Przy nich ogranicza się czas trawienia, a po galwanizowaniu stosuje wygrzewanie odwodorowujące.
Detale spawane mają w strefie spoiny inną strukturę i często pozostałości topnika. Powłoka na źle oczyszczonej spoinie odchodzi jako pierwsza.
Jeśli w partii są detale z różnych materiałów, warto je rozdzielić. Wspólna kąpiel oznacza kompromis w parametrach, a kompromis zawsze odbija się na tym materiale, który wymagał więcej.
Błędy w samym procesie galwanicznym
Nawet przy idealnie przygotowanej powierzchni proces osadzania może zepsuć efekt. Trzy parametry mają tu największe znaczenie.
Gęstość prądu decyduje o tym, jak szybko metal osadza się na powierzchni. Zbyt wysoka daje warstwę o luźnej, gąbczastej strukturze – to właśnie ta, która pudruje się pod palcem. Zbyt niska wydłuża proces i przy niektórych kąpielach pogarsza równomierność. Wartość dobiera się do powierzchni całego wsadu, nie do jednego detalu, dlatego liczba i kształt elementów w bębnie wpływa na jakość.
Temperatura i skład kąpieli muszą pozostawać w wąskim przedziale. Kąpiel zużywa się w trakcie pracy: spada stężenie metalu, rosną zanieczyszczenia, zmienia się pH. Bez regularnej kontroli i korekty parametry dryfują, a wraz z nimi jakość powłoki.
Zanieczyszczenia w kąpieli – zwłaszcza obce metale, które trafiają tam z rozpuszczonych detali lub oprzyrządowania – wbudowują się w powłokę i psują jej strukturę. To najtrudniejszy do wykrycia problem, bo objawia się stopniowo na całych partiach.
Z perspektywy zamawiającego te czynniki są niewidoczne, ale mają praktyczną konsekwencję: zakład, który prowadzi kontrolę kąpieli, daje powtarzalny efekt między partiami. Zakład, który tego nie robi, daje efekt losowy.
Kruchość wodorowa i późne pęcherzenie
Osobny mechanizm, który bywa mylony ze złą przyczepnością, to kruchość wodorowa. Podczas trawienia i samego osadzania na powierzchni wydziela się wodór atomowy. Część uchodzi do atmosfery, część wnika w strukturę metalu.
W miękkiej stali wodór dyfunduje z powrotem na zewnątrz bez większych szkód. W stalach o wysokiej wytrzymałości – w praktyce od klasy 8.8 wzwyż – gromadzi się w mikropustkach i tworzy naprężenia. Efektem bywa pęcherzenie powłoki, ale w gorszym scenariuszu nagłe, kruche pęknięcie elementu pod obciążeniem, nawet po tygodniach eksploatacji.
Zapobiega się temu wygrzewaniem odwodorowującym: detale po galwanizowaniu trafiają do pieca na kilka do kilkunastu godzin w temperaturze rzędu 200 °C. Zabieg trzeba wykonać w ciągu kilku godzin od osadzenia powłoki – później wodór jest już związany w strukturze i wygrzewanie niewiele daje.
To jeden z powodów, dla których przy elementach złącznych klasa wytrzymałości musi znaleźć się w zamówieniu. Bez tej informacji zakład nie ma podstaw, żeby zaplanować odwodorowanie. Więcej na ten temat w materiale o cynkowaniu śrub i tolerancjach gwintu.
Co dzieje się z detalem po galwanizowaniu
Część wad przypisywanych galwanizerni powstaje już po wydaniu detali. Świeża powłoka cynkowa przez pierwsze godziny pozostaje chemicznie aktywna i jest podatniejsza na uszkodzenia mechaniczne niż po kilku dniach.
Pakowanie na gorąco albo szczelne owijanie folią detali, które nie zdążyły wystygnąć i wyschnąć, prowadzi do kondensacji. Zamknięta wilgoć na cynku bez dojrzałej pasywacji to prosta droga do białej rdzy, którą łatwo pomylić z wadą powłoki.
Transport luzem w metalowych pojemnikach powoduje otarcia i punktowe przetarcia, szczególnie na krawędziach.
Obróbka po galwanizowaniu – gięcie, prostowanie, zaciskanie – naraża powłokę na odkształcenia większe, niż jest w stanie znieść. Cynk jest ciągliwy i wytrzymuje sporo, ale przy ostrym promieniu gięcia pęknie. Jeśli detal ma być gięty, warto to zrobić przed galwanizowaniem albo dobrać cieńszą powłokę.
Magazynowanie w wilgotnym pomieszczeniu bez cyrkulacji powietrza sprzyja korozji nawet na dobrze zabezpieczonym cynku.
Jak sprawdzić przyczepność powłoki
Do wstępnej oceny nie potrzeba laboratorium. Kilka prostych prób pozwala wychwycić poważne wady jeszcze przed montażem całej partii.
- Próba taśmą – na powłoce nacina się siatkę, przykleja taśmę o określonej sile klejenia i odrywa jednym ruchem. Jeśli na taśmie zostają fragmenty powłoki, przyczepność jest niewystarczająca.
- Próba zginania – detal lub próbkę gnie się o zadany promień i ogląda powierzchnię po zewnętrznej stronie zgięcia. Drobne spękania są dopuszczalne, odspojenie płatami nie.
- Próba nacięcia – ostrzem wykonuje się dwie przecinające się linie do podłoża. Powłoka o dobrej przyczepności pozostaje przy krawędziach nacięcia; słaba podnosi się i odchodzi.
- Oględziny w powiększeniu – prosta lupa wystarczy, żeby zobaczyć pęcherze i nierównomierności niewidoczne gołym okiem.
Próby niszczące wykonuje się na próbce z partii, nie na detalach przeznaczonych do montażu. Przy stałej współpracy warto uzgodnić, ile sztuk z partii przeznacza się na kontrolę – to tańsze niż reklamacja całej dostawy. Szerzej o ocenie jakości piszemy w materiale o cechach profesjonalnej powłoki cynkowej.
Jak zapobiec problemowi – lista kontrolna
Większość wad przyczepności da się wyeliminować na etapie przygotowania zlecenia. Poniższe informacje warto przekazać galwanizerni razem z detalami:
- Materiał detalu – gatunek stali, żeliwo, stopy. Nie „metal”, tylko konkretnie.
- Klasa wytrzymałości przy elementach złącznych – decyduje o konieczności odwodorowania.
- Historia obróbki – toczenie, szlifowanie, polerowanie, obróbka cieplna, spawanie.
- Czym detale były konserwowane – oleje antykorozyjne bywają trudniejsze do usunięcia niż zwykłe zabrudzenia.
- Stan powierzchni – czy występuje rdza, zendra, stara powłoka.
- Co dzieje się z detalem później – gięcie, montaż wciskowy, malowanie proszkowe.
- Warunki pracy – na tej podstawie dobiera się grubość powłoki i rodzaj pasywacji.
Z drugiej strony warto sprawdzić, czy wykonawca prowadzi kontrolę kąpieli i czy jest w stanie opisać sekwencję przygotowania powierzchni dla Twojego materiału. Zakład, który na pytanie o przygotowanie odpowiada ogólnikiem, prawdopodobnie stosuje jedną procedurę do wszystkiego.
Przyczepność powłoki w praktyce ANGAL
W naszej galwanizerni w Dębem Wielkim przygotowanie powierzchni traktujemy jako osobny etap procesu, a nie formalność przed kąpielą. Sekwencję odtłuszczania i trawienia dobieramy do materiału i stanu detali, a nie stosujemy jednej procedury do wszystkiego.
Przy zleceniach z detalami o nietypowej historii obróbki albo materiałach innych niż stal węglowa prosimy o informację przed przyjęciem partii. Czasem oznacza to dodatkowy etap i nieco dłuższy termin, ale to wciąż tańsze niż przerabianie całej dostawy.
Jeśli masz za sobą złe doświadczenie z odpryskującą powłoką, opisz nam detal i warunki, w jakich wada się pojawiła. Zwykle da się z tego odczytać, na którym etapie powstał problem – i zaplanować proces tak, żeby się nie powtórzył.
Najczęściej zadawane pytania
Dlaczego powłoka galwaniczna odpryskuje?
W zdecydowanej większości przypadków przyczyną jest niedokładne przygotowanie powierzchni – pozostałości olejów, chłodziw, past polerskich, rdzy lub zendry uniemożliwiają powstanie wiązania między podłożem a powłoką. Rzadziej winne są parametry samego procesu, na przykład zbyt wysoka gęstość prądu dająca luźną, gąbczastą strukturę warstwy.
Czy pęcherze na powłoce zawsze oznaczają wadę wykonania?
Nie zawsze. Pęcherze pojawiające się od razu po procesie zwykle wskazują na zanieczyszczenie powierzchni. Pęcherze powstające po kilku dniach częściej wynikają z wodoru wniknięcego w strukturę metalu podczas trawienia – szczególnie przy stalach o wysokiej wytrzymałości. To drugie zjawisko można ograniczyć wygrzewaniem odwodorowującym wykonanym niezwłocznie po galwanizowaniu.
Jak sprawdzić przyczepność powłoki bez laboratorium?
Najprostsza metoda to próba taśmą: na powłoce nacina się siatkę, przykleja taśmę i odrywa jednym ruchem. Fragmenty powłoki pozostające na taśmie oznaczają niewystarczającą przyczepność. Uzupełniająco stosuje się próbę zginania i nacięcia. Wszystkie te próby są niszczące, więc wykonuje się je na próbce z partii.
Czy da się poprawić powłokę, która się łuszczy?
Nie da się jej naprawić punktowo. Detal trzeba całkowicie oczyścić z wadliwej powłoki i przeprowadzić proces od nowa, z prawidłowo dobranym przygotowaniem powierzchni. Dlatego przy większych partiach warto wykonać próbę na kilku sztukach, zanim zleci się całość.
Czy żeliwo trudniej przyjmuje powłokę niż stal?
Tak. Żeliwo jest porowate i zawiera grafit, co utrudnia zarówno oczyszczenie powierzchni, jak i równomierne osadzanie. Wymaga dłuższego odtłuszczania i ostrożniej dobranego trawienia, bo kwas wnika w pory i trudno go stamtąd usunąć. Cynkowanie żeliwa jest jak najbardziej wykonalne, ale wymaga innej sekwencji przygotowania niż stal węglowa.
Co zrobić, żeby uniknąć problemu przy kolejnym zleceniu?
Przekazać galwanizerni komplet informacji o detalu: materiał i gatunek, klasę wytrzymałości przy elementach złącznych, historię obróbki, sposób konserwacji oraz to, co będzie się działo z detalem po galwanizowaniu. Na tej podstawie dobiera się sekwencję przygotowania powierzchni i parametry procesu. Większość wad przyczepności to skutek braku tych informacji, nie złej woli wykonawcy.
Przeczytaj też
- Nierównomierna powłoka galwaniczna – kształt detalu i efekt klatki Faradaya Na krawędziach za grubo, w zagłębieniach prawie wcale – to nie niedbalstwo, tylko fizyka pola elektrycznego. Co z…
- Detale spawane i już ocynkowane – ograniczenia galwanizacji Nie każdy detal nadaje się do kąpieli galwanicznej w takim stanie, w jakim przyjeżdża. Przegląd realnych ograniczeń i…
- Wysyłka detali do galwanizerni – jak przygotować partię Dobrze przygotowana partia to krótsza wycena, szybsza realizacja i mniejsze ryzyko wad powłoki. Co zrobić przed wysyłką, a…
Masz pytanie techniczne?