18/06/2026
Galwanizacja w renowacji zabytkowych pojazdów i motocykli
Spis treści
- Dlaczego renowacja rządzi się innymi prawami
- Jakie powłoki stosowano fabrycznie
- Cynk z pasywacją żółtą – klasyk motoryzacyjny
- Nikiel w renowacji
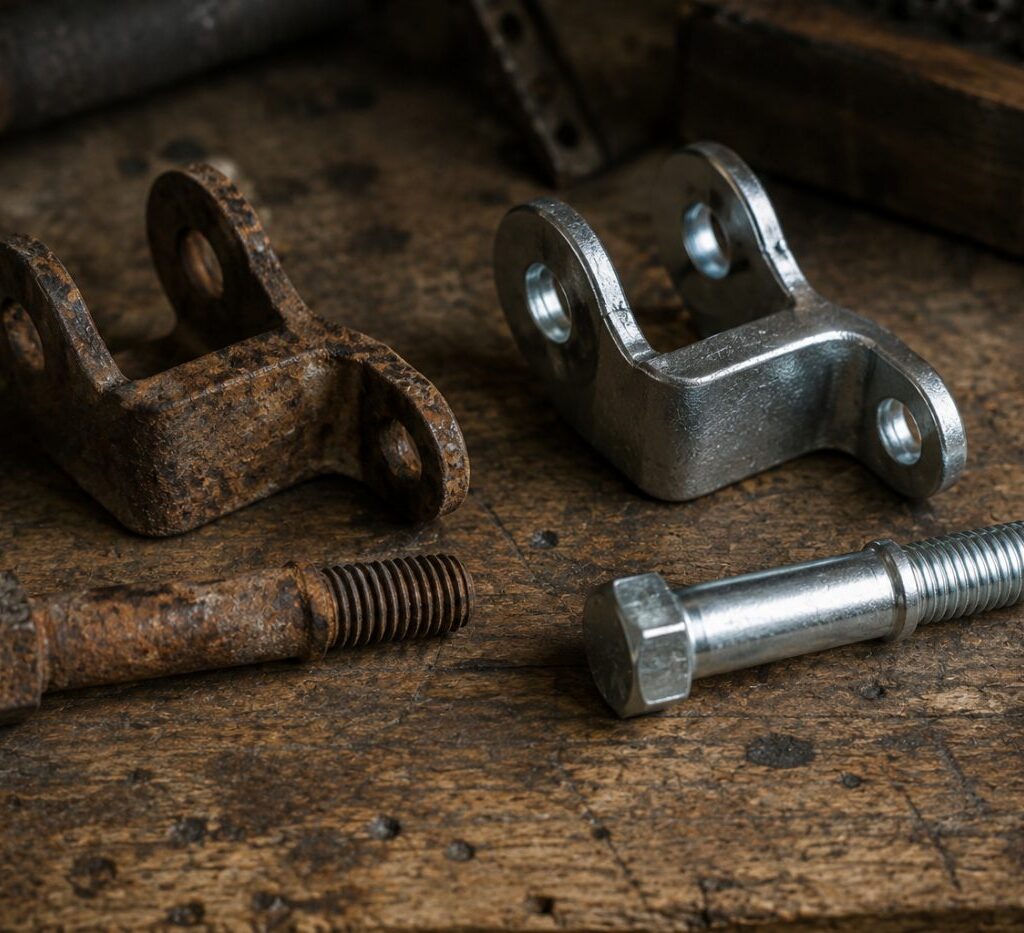
- Stan detali po latach – co da się uratować
- Ryzyka przy elementach kolekcjonerskich
- Jak przygotować partię z renowacji
- Renowacja w galwanizerni ANGAL
- Najczęściej zadawane pytania
Renowacja klasycznego samochodu albo motocykla to jedno z niewielu zastosowań galwanizacji, w którym wygląd bywa ważniejszy od trwałości. Detal ma nie tylko przetrwać kolejne dekady, ale też wyglądać tak, jak wyglądał, gdy pojazd opuszczał fabrykę.
To zmienia zasady doboru powłoki. Zamiast pytać wyłącznie o warunki pracy elementu, trzeba ustalić, czym był pokryty pierwotnie – a to nie zawsze jest oczywiste. Poniżej praktyczny przegląd dla osób prowadzących renowacje.
Dlaczego renowacja rządzi się innymi prawami
W produkcji seryjnej dobiera się powłokę pod warunki pracy i koszt. Przy renowacji dochodzą trzy czynniki, których w normalnym zleceniu nie ma.
Zgodność z oryginałem. Przy pojazdach ocenianych w konkursach lub przygotowywanych do rejestracji jako zabytek liczy się wierność wykonania. Ocynkowana na żółto śruba tam, gdzie fabrycznie był nikiel, jest błędem rzucającym się w oczy znawcy.
Stan wyjściowy detali. Elementy mają za sobą kilkadziesiąt lat eksploatacji, często z korozją wżerową, starymi powłokami i śladami napraw. To zupełnie inny materiał wejściowy niż świeżo wyprodukowana drobnica.
Nieodtwarzalność. Śrubę można kupić nową. Oryginalnego, oznaczonego elementu z lat sześćdziesiątych zwykle nie – więc ryzyko zniszczenia detalu w procesie ma zupełnie inną wagę.
Te trzy rzeczy sprawiają, że przy renowacji rozmowa z galwanizernią powinna zacząć się przed wysyłką, a nie po niej.
Jakie powłoki stosowano fabrycznie
Ustalenie oryginalnej powłoki bywa detektywistyczne, ale pewne prawidłowości są dość stałe.
Pojazdy przedwojenne i wczesne powojenne – dominował nikiel, często jako powłoka wykończeniowa na elementach widocznych. Chrom pojawił się szerzej dopiero w latach trzydziestych, początkowo w pojazdach z wyższej półki.
Lata pięćdziesiąte i sześćdziesiąte – chrom na niklu w elementach ozdobnych, cynk na elementach złącznych i konstrukcyjnych. Pasywacja żółta była wtedy standardem dla śrub, stąd charakterystyczny złocisty odcień oryginalnych elementów.
Lata siedemdziesiąte i osiemdziesiąte – cynk z pasywacją żółtą pozostaje standardem dla drobnicy, coraz częściej pojawia się cynk z pasywacją białą i czarną w elementach mniej widocznych.
Motocykle – nikiel utrzymał się dłużej niż w samochodach, szczególnie w elementach mocowań, sprężynach i drobnicy widocznej.
Najlepszym źródłem są zachowane, nieodnawiane elementy z tego samego pojazdu. Jeśli masz choć jedną oryginalną śrubę w dobrym stanie, warto dołączyć ją do partii jako wzorzec – łatwiej dobrać wykończenie do konkretnej próbki niż do opisu słownego.
Cynk z pasywacją żółtą – klasyk motoryzacyjny
Charakterystyczny złocisto-tęczowy odcień, kojarzony z oryginalnymi śrubami z lat sześćdziesiątych i siedemdziesiątych, to efekt pasywacji chromianowej na powłoce cynkowej. Dla wielu renowatorów jest to wykończenie kluczowe dla autentycznego wyglądu podwozia i komory silnika.
Warto jednak wiedzieć, że współczesna pasywacja żółta różni się od historycznej. Dawne kąpiele opierały się na chromie sześciowartościowym, którego stosowanie jest dziś ograniczone przepisami. Nowoczesne pasywacje bezchromianowe dają zbliżony, ale nie identyczny odcień – zwykle nieco mniej intensywny i z mniejszym efektem tęczowym.
To realne ograniczenie, o którym uczciwie mówimy przed przyjęciem zlecenia. Efekt jest bardzo bliski oryginałowi i w praktyce akceptowany, ale osoba porównująca detal z zachowanym elementem fabrycznym może dostrzec różnicę.
Szczegóły dotyczące dostępnych rodzajów pasywacji znajdziesz na stronie cynkowania galwanicznego.
Nikiel w renowacji
Powłoka niklowa wraca do łask przy renowacjach pojazdów przedwojennych i wczesnych motocykli, gdzie była oryginalnym wykończeniem elementów widocznych.
Nikiel ma tu przewagę nad chromem nie tylko historyczną, ale i praktyczną. Jest cieplejszy w odcieniu – lekko żółtawy w porównaniu z niebieskawym chłodem chromu – co przy pojazdach z epoki wygląda właściwiej. Jest też łatwiejszy w utrzymaniu: polerowanie przywraca połysk, podczas gdy uszkodzony chrom wymaga zdjęcia całej powłoki.
Typowe elementy niklowane przy renowacji to okucia, dźwignie, elementy mocowań, obejmy, części gaźnika i drobnica widoczna w komorze silnika.
Przy elementach, które mają być docelowo chromowane, nikiel pełni rolę podkładu – wykonujemy tę warstwę, samego chromowania nie prowadzimy.
Stan detali po latach – co da się uratować
To najczęstsze pytanie przy renowacji i odpowiedź zależy przede wszystkim od głębokości korozji.
Powierzchniowy nalot rdzy – bez problemu. Trawienie usunie go w całości, powierzchnia pod spodem będzie zdrowa.
Korozja wżerowa – tu zaczynają się schody. Trawienie usunie rdzę z wżerów, ale nie wypełni ubytków. Powłoka odwzoruje nierówności, więc detal będzie chroniony, ale nie odzyska gładkości. Przy elementach widocznych trzeba liczyć się z koniecznością wcześniejszego szlifowania lub polerowania.
Głębokie ubytki materiału – jeśli korozja zjadła istotną część przekroju, galwanizacja niczego nie naprawi. Detal będzie ładnie wyglądał i nadal będzie osłabiony. Przy elementach odpowiedzialnych to rozwiązanie niedopuszczalne.
Stare powłoki – cynk, nikiel czy chrom muszą zejść przed nałożeniem nowej warstwy. Usuwanie starego chromu jest procesem osobnym i bardziej pracochłonnym niż samo galwanizowanie.
Ślady napraw – spoiny, wypełnienia lutem miękkim, kleje. Lut miękki i kleje nie przetrwają kąpieli, więc takie detale wymagają uzgodnienia przed wysyłką. Szerzej piszemy o tym we wpisie o detalach spawanych i już ocynkowanych.
Ryzyka przy elementach kolekcjonerskich
Kilka rzeczy warto rozważyć, zanim odda się do galwanizerni element nie do zastąpienia.
Utrata oznaczeń. Wybite numery, znaki producenta i oznaczenia klasy mogą stać się mniej czytelne po trawieniu, szczególnie jeśli były płytkie, a detal jest skorodowany. Jeśli oznaczenie ma wartość dokumentacyjną, warto je wcześniej sfotografować.
Osłabienie cienkich elementów. Trawienie usuwa warstwę materiału. Przy blaszkach, sprężynach i elementach o cienkich ściankach ubytek bywa istotny.
Kruchość wodorowa sprężyn. Sprężyny i elementy hartowane to materiały wrażliwe – wymagają skróconego trawienia i wygrzewania odwodorowującego. Bez tego mogą pęknąć przy pierwszym obciążeniu.
Elementy z niemetalowymi częściami. Uszczelki, tulejki z tworzywa, wypełnienia – wszystko to trzeba usunąć przed procesem.
Przy szczególnie cennych detalach rozsądnym podejściem jest wykonanie próby na jednym, mniej istotnym elemencie z tej samej partii i ocena efektu, zanim odda się resztę.
Jak przygotować partię z renowacji
Zlecenia renowacyjne różnią się od produkcyjnych: partie są małe, detale różnorodne, a każdy element ma swoją historię. Kilka rzeczy ułatwia pracę obu stronom.
- Posortuj według docelowej powłoki – osobno to, co ma być cynkowane, osobno niklowane, osobno elementy do pasywacji żółtej i białej.
- Dołącz wzorzec, jeśli go masz – oryginalny, nieodnawiany element pozwala trafić w odcień.
- Oznacz elementy krytyczne – te, których nie można zastąpić i przy których wolisz ostrożniejsze podejście niż idealny efekt.
- Zdejmij wszystko, co nie jest metalem – uszczelki, tulejki, pozostałości uszczelniaczy.
- Sfotografuj detale przed wysyłką – przydaje się przy montażu i przy ewentualnych wątpliwościach.
- Opisz elementy hartowane i sprężyny – wymagają odmiennego prowadzenia procesu.
- Nie licz na cuda przy głębokiej korozji – jeśli detal jest przeżarty, lepiej poszukać zamiennika niż go galwanizować.
Renowacja w galwanizerni ANGAL
Zlecenia renowacyjne przyjmujemy chętnie, choć wymagają innego podejścia niż produkcja seryjna. Partie są zwykle małe i zróżnicowane, więc realizujemy je nieco inaczej – z większym udziałem ręcznego sortowania i oceny poszczególnych detali.
Przy pierwszym kontakcie warto przesłać zdjęcia elementów wraz z informacją, jaki to pojazd i z jakiego okresu. Zwykle pozwala to od razu ocenić, co jest wykonalne, a przy których detalach lepiej poszukać zamiennika.
Mówimy też uczciwie o ograniczeniach: nie wykonujemy chromowania, a współczesne pasywacje bezchromianowe dają odcień bliski, ale nie identyczny z historycznym. Jeśli te ograniczenia są dla Twojej renowacji nie do przyjęcia, powiemy o tym od razu, zamiast przekonywać się o tym po fakcie.
Napisz do nas ze zdjęciami detali – ocenimy zakres i przygotujemy wycenę.
Najczęściej zadawane pytania
Jaką powłokę miały oryginalnie śruby w klasycznych samochodach?
W pojazdach z lat pięćdziesiątych do osiemdziesiątych standardem dla elementów złącznych był cynk z pasywacją żółtą – stąd charakterystyczny złocisto-tęczowy odcień. W pojazdach przedwojennych i wczesnych motocyklach częściej stosowano nikiel. Najpewniejszym źródłem informacji jest zachowany, nieodnawiany element z tego samego pojazdu.
Czy współczesna pasywacja żółta wygląda jak oryginalna?
Bardzo podobnie, ale nie identycznie. Historyczne pasywacje opierały się na chromie sześciowartościowym, którego stosowanie jest dziś ograniczone przepisami. Współczesne pasywacje bezchromianowe dają zbliżony odcień, zwykle nieco mniej intensywny i z mniejszym efektem tęczowym. Różnicę dostrzeże osoba porównująca detal z zachowanym elementem fabrycznym.
Czy da się ocynkować mocno zardzewiałe detale?
Zależy od głębokości korozji. Powierzchniowy nalot trawienie usunie bez śladu. Korozja wżerowa zostanie usunięta, ale ubytki pozostaną – powłoka odwzoruje nierówności, więc detal będzie chroniony, lecz nie odzyska gładkości. Przy głębokich ubytkach materiału galwanizacja niczego nie naprawi: element będzie ładnie wyglądał i nadal pozostanie osłabiony.
Czy oznaczenia na śrubach przetrwają proces?
Zwykle tak, ale przy płytkich wybiciach i mocno skorodowanych detalach trawienie może zmniejszyć ich czytelność. Jeśli oznaczenie ma wartość dokumentacyjną, warto je wcześniej sfotografować. Przy szczególnie cennych elementach rozsądnie jest wykonać próbę na jednej sztuce przed oddaniem całej partii.
Czy można galwanizować sprężyny z renowacji?
Tak, ale wymagają szczególnego traktowania. Sprężyny i elementy hartowane są wrażliwe na kruchość wodorową – konieczne jest skrócone trawienie i wygrzewanie odwodorowujące po galwanizowaniu. Bez tego element może pęknąć przy pierwszym obciążeniu. Takie detale trzeba wyraźnie oznaczyć przy wysyłce.
Czy wykonujecie chromowanie elementów zabytkowych?
Nie, chromowania nie prowadzimy. Wykonujemy niklowanie, które w pojazdach przedwojennych i wczesnych motocyklach było oryginalnym wykończeniem, a przy elementach docelowo chromowanych stanowi wymagany podkład. Detale przygotowane pod chrom można następnie przekazać do wyspecjalizowanego zakładu.
Przeczytaj też
- Detale spawane i już ocynkowane – ograniczenia galwanizacji Nie każdy detal nadaje się do kąpieli galwanicznej w takim stanie, w jakim przyjeżdża. Przegląd realnych ograniczeń i…
- Powłoki galwaniczne w motoryzacji – co się cynkuje, a co nikluje Samochód to kilka tysięcy detali, z których większość ma powłokę galwaniczną. Co decyduje o wyborze między cynkiem a…
- Rodzaje pasywacji – żółta, biała, czarna i bezchromiankowa Cynkowanie elektrolityczne chroni stal przed korozją przez lata, ale bez pasywacji może pokryć się białą rdzą stosunkowo szybko.…
Masz pytanie techniczne?