10/08/2026
Fosforanowanie czy cynkowanie – którą metodę ochrony antykorozyjnej wybrać dla elementów stalowych?
Spis treści
- Na czym polega fosforanowanie
- Jak działa cynkowanie elektrolityczne
- Porównanie ochrony antykorozyjnej
- Gdzie stosuje się fosforanowanie
- Gdzie sprawdza się cynkowanie elektrolityczne
- Pasywacja jako uzupełnienie cynkowania
- Kiedy wybrać fosforanowanie, a kiedy cynkowanie
- Praktyczne rozwiązanie dla drobnych detali
- FAQ – najczęściej zadawane pytania o fosforanowanie i cynkowanie
Stal bez odpowiedniej ochrony rdzewieje. To proste stwierdzenie stoi za milionami złotych wydawanymi rocznie na zabezpieczenia antykorozyjne w przemyśle. Fosforanowanie i cynkowanie to dwie popularne metody ochrony stalowych części, ale działają na zupełnie innych zasadach i sprawdzają się w różnych zastosowaniach. Ten artykuł porównuje obie metody i pomaga wybrać odpowiednią dla konkretnych potrzeb produkcyjnych.
Na czym polega fosforanowanie
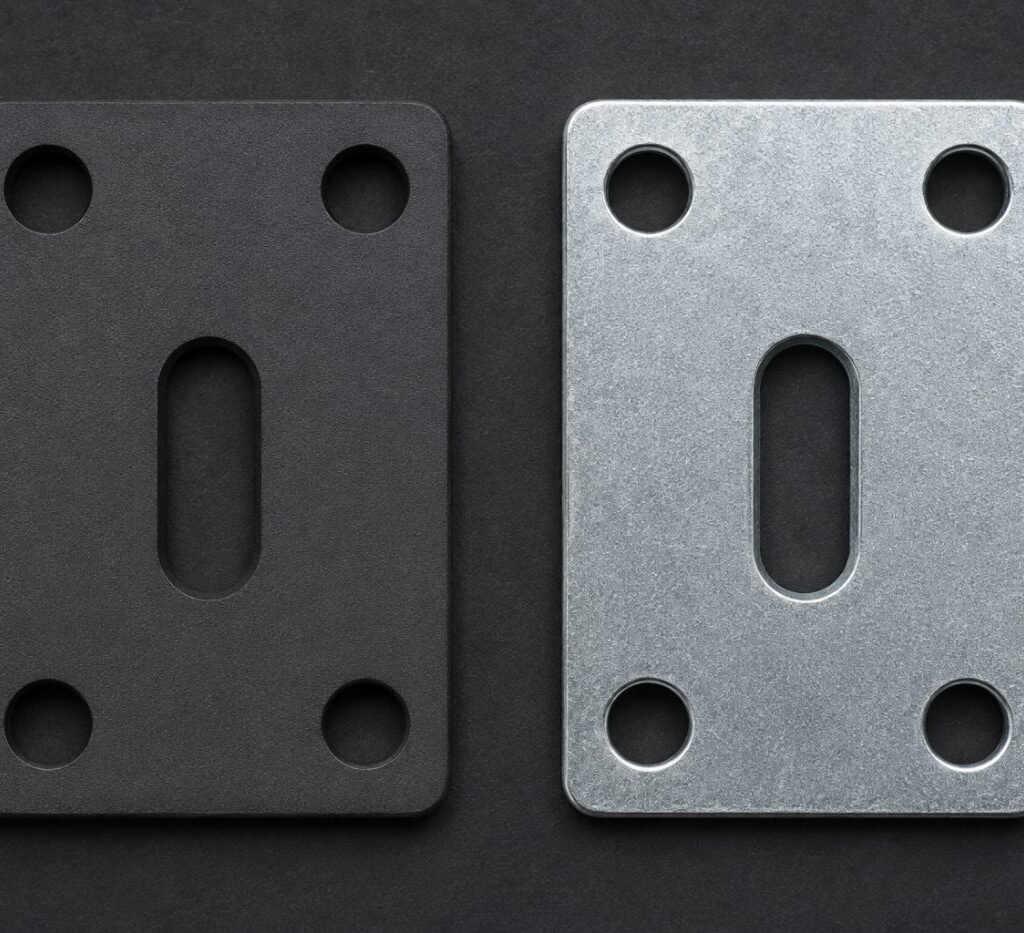
Fosforanowanie to chemiczny proces tworzenia na powierzchni stali warstwy fosforanów – nierozpuszczalnych związków fosforu z żelazem, cynkiem lub manganem. Stalowe przedmioty zanurza się w kąpieli fosforanowej, gdzie zachodzi reakcja między metalem a roztworem. Na powierzchni powstaje cienka, porowata warstwa o charakterystycznej szarej lub ciemnoszarej barwie.
Powłoka fosforanowa sama w sobie zapewnia ograniczoną ochronę antykorozyjną. Jej główna funkcja to stworzenie podkładu pod farby, lakiery i inne powłoki malarskie. Porowata struktura fosforanu doskonale zatrzymuje farbę i znacząco poprawia jej przyczepność do stalowego podłoża. Dlatego fosforanowanie jest standardowym etapem przygotowania karoserii samochodowych przed lakierowaniem.
Drugą funkcją fosforanowania jest zatrzymywanie olejów i smarów. Mikropory w powłoce fosforanowej wchłaniają środki smarne i utrzymują je na powierzchni nawet przy intensywnym tarciu. To sprawia, że fosforanowanie stosuje się przy częściach maszyn pracujących w warunkach suchego lub półsuchego tarcia – tłokach, prowadnicach, elementach przekładni.
Wyróżnia się trzy główne rodzaje fosforanowania. Fosforanowanie cynkowe daje najgrubszą powłokę i najlepszą przyczepność farb – stosowane głównie w przemyśle motoryzacyjnym i AGD. Fosforanowanie manganowe tworzy najtwardszą warstwę o najlepszych właściwościach smarnych – popularne przy częściach maszyn. Fosforanowanie żelazowe jest najtańsze i najcieńsze – używane jako podstawowe przygotowanie pod malowanie.
Jak działa cynkowanie elektrolityczne
Cynkowanie elektrolityczne to proces galwaniczny polegający na osadzaniu warstwy cynku na powierzchni stali przy użyciu prądu elektrycznego. Stalowy przedmiot zanurza się w kąpieli zawierającej jony cynku i podłącza do ujemnego bieguna źródła prądu. Pod wpływem przepływającego prądu cynk osadza się na powierzchni stali, tworząc równomierną, metaliczną powłokę.
W odróżnieniu od fosforanowania, cynkowanie zapewnia aktywną ochronę elektrochemiczną. Cynk jest metalem bardziej aktywnym od żelaza – w kontakcie z wilgocią i tlenem koroduje pierwszy, chroniąc stalowe podłoże. Ten mechanizm działa nawet przy uszkodzeniu powłoki – cynk w sąsiedztwie zarysowania „poświęca się" i zapobiega rdzewieniu odsłoniętej stali.
Grubość powłoki cynkowej można precyzyjnie kontrolować przez czas trwania procesu i natężenie prądu. Typowe grubości przy cynkowaniu elektrolitycznym wynoszą od kilku do kilkudziesięciu jednostek, co pozwala dostosować ochronę do wymagań konkretnego zastosowania. Cieńsze warstwy stosuje się przy elementach gwintowanych, grubsze przy częściach narażonych na intensywną korozję.
Cynkowanie elektrolityczne daje jasną, metaliczną powierzchnię o srebrnym połysku. Dla uzyskania innych kolorów lub zwiększenia odporności wykonuje się pasywację – dodatkową obróbkę chemiczną nadającą powłoce żółty, niebieski, czarny lub oliwkowy odcień.
Porównanie ochrony antykorozyjnej
Skuteczność ochrony przed korozją to podstawowe kryterium przy wyborze metody obróbki powierzchniowej. Fosforanowanie i cynkowanie różnią się tutaj zasadniczo.
Fosforanowanie bez dodatkowego zabezpieczenia chroni stal przez krótki czas – od kilku dni do kilku tygodni, zależnie od warunków. Porowata powłoka fosforanowa przepuszcza wilgoć i sama nie stanowi szczelnej bariery. Ochronę zapewnia dopiero nałożona na fosforanie farba, lakier lub olej konserwujący. Dlatego fosforanowanie rzadko stosuje się jako samodzielne wykończenie – prawie zawsze jest etapem przygotowawczym przed dalszą obróbką.
Cynkowanie elektrolityczne daje wieloletnią ochronę nawet bez dodatkowych powłok. Ocynkowane śruby, nakrętki i podkładki mogą leżeć w magazynie przez lata bez oznak korozji. Po zamontowaniu w konstrukcji zewnętrznej służą przez dziesiątki lat, zanim warstwa cynku ulegnie całkowitemu zużyciu.
Przy uszkodzeniu powłoki różnice są jeszcze wyraźniejsze. Zarysowany fosforan nie chroni – odsłonięta stal natychmiast zaczyna rdzewieć. Zarysowana powłoka cynkowa nadal działa dzięki ochronie galwanicznej – cynk wokół zarysowania koroduje zamiast stali.
Gdzie stosuje się fosforanowanie
Fosforanowanie dominuje w branżach, gdzie liczy się przyczepność farb lub właściwości smarne powierzchni.
Przemysł motoryzacyjny wykorzystuje fosforanowanie cynkowe przy przygotowaniu karoserii do lakierowania. Każdy samochód zjechany z linii produkcyjnej ma pod lakierem warstwę fosforanu, która zapewnia trwałe połączenie farby ze stalową blachą. Bez tego podkładu lakier łuszczyłby się i odpryskiwał po kilku sezonach.
Produkcja AGD stosuje fosforanowanie z podobnych powodów. Obudowy pralek, lodówek, piekarników i zmywarek przechodzą fosforanowanie przed malowaniem proszkowym. To zapewnia trwałość powłoki lakierniczej przez cały okres użytkowania urządzenia.
Przemysł maszynowy wykorzystuje fosforanowanie manganowe przy częściach pracujących w warunkach tarcia:
- tłokach silników i sprężarek
- prowadnicach i suwakach
- zębnikach i kołach zębatych
- łożyskach ślizgowych
- elementach sprzęgieł i hamulców
- sworzniach i tulejach
Fosforanowana powierzchnia zatrzymuje olej smarny w mikroporach, co zmniejsza tarcie i zużycie podczas rozruchu, gdy film olejowy nie zdążył się jeszcze utworzyć.
Przemysł zbrojeniowy stosuje fosforanowanie przy częściach broni palnej. Fosforanowana lufa czy zamek mają matową, szarą powierzchnię o dobrych właściwościach smarnych i umiarkowanej odporności korozyjnej przy regularnej konserwacji.
Gdzie sprawdza się cynkowanie elektrolityczne
Cynkowanie elektrolityczne dominuje przy elementach złącznych i drobnych detalach stalowych wymagających trwałej ochrony antykorozyjnej bez dodatkowego lakierowania.
Śruby, nakrętki, podkładki, wkręty, nity i kołki to produkty masowo cynkowane na całym świecie. Ocynkowane elementy złączne można magazynować, transportować i montować bez obaw o korozję. Pracują w konstrukcjach budowlanych, maszynach, pojazdach i urządzeniach przez dziesiątki lat.
Drobne części maszyn – sworznie, tuleje, osie, sprężyny, zapadki – często przechodzą cynkowanie jako finalne wykończenie. Warstwa cynku chroni przed korozją podczas magazynowania i eksploatacji, a pasywacja nadaje pożądany kolor i zwiększa odporność.
Konstrukcje stalowe montowane na zewnątrz wymagają solidnej ochrony antykorozyjnej. Elementy ogrodzeń, balustrad, regałów, stojaków i innych konstrukcji z drobnych profili i prętów często zabezpiecza się cynkowaniem elektrolitycznym.
Przemysł elektroniczny i elektrotechniczny wykorzystuje cynkowanie przy obudowach, uchwytach, złączach i elementach montażowych. Warstwa cynku zapewnia ochronę antykorozyjną i może być podstawą pod lutowanie.
Pasywacja jako uzupełnienie cynkowania
Cynkowanie elektrolityczne często łączy się z pasywacją – dodatkową obróbką chemiczną zwiększającą odporność i zmieniającą wygląd powłoki.
Pasywacja żółta nadaje ocynkowanej powierzchni złocisty kolor i zapewnia najwyższą odporność na korozję. To tradycyjne wykończenie dla śrub i elementów złącznych stosowanych w wymagających warunkach. Zawiera związki chromu, które tworzą dodatkową barierę ochronną.
Pasywacja niebieska daje srebrzysty połysk przy dobrej odporności i zgodności z nowymi przepisami środowiskowymi. To popularne wykończenie dla elementów wewnętrznych i umiarkowanie obciążonych.
Pasywacja czarna pozwala uzyskać ciemną, matową powierzchnię podobną do czernienia czy brunirowania, ale z zachowaniem ochrony galwanicznej cynku. Sprawdza się przy częściach technicznych, gdzie wymagany jest ciemny kolor.
Pasywacja oliwkowa nadaje powierzchni wojskowy, zielonkawy odcień i wysoką odporność korozyjną. Stosowana przy sprzęcie wojskowym i specjalistycznym.
Wybór rodzaju pasywacji zależy od wymagań estetycznych, środowiskowych i korozyjnych. Galwanizernia doradzi optymalne rozwiązanie dla konkretnego zastosowania.
Kiedy wybrać fosforanowanie, a kiedy cynkowanie
Decyzja między fosforanowaniem a cynkowaniem zależy od przeznaczenia obrabianych części i oczekiwań dotyczących ochrony.
Fosforanowanie będzie właściwym wyborem, gdy stalowe części mają być lakierowane lub malowane – fosforan zapewni doskonałą przyczepność farby. Sprawdzi się też przy częściach pracujących w warunkach tarcia, gdzie liczy się zatrzymywanie smaru na powierzchni. Fosforanowanie jest też tańsze od cynkowania, co ma znaczenie przy dużych konstrukcjach przeznaczonych do malowania.
Cynkowanie elektrolityczne będzie lepszym rozwiązaniem dla śrub, nakrętek, podkładek i innych drobnych elementów złącznych. Sprawdzi się wszędzie tam, gdzie liczy się trwała ochrona antykorozyjna bez dodatkowego lakierowania. Cynkowanie z pasywacją daje gotowy produkt – estetyczny, odporny na korozję i niewymagający dalszej obróbki ani konserwacji.
Dla części pracujących na zewnątrz, magazynowanych w zmiennych warunkach lub montowanych bez możliwości późniejszej konserwacji – cynkowanie z pasywacją jest praktyczniejszym wyborem niż fosforanowanie.
Praktyczne rozwiązanie dla drobnych detali
Przy produkcji śrub, nakrętek, podkładek, sprężyn i innych drobnych części stalowych cynkowanie elektrolityczne z pasywacją oferuje optymalny stosunek ochrony do kosztów. Proces jest dobrze opanowany, powtarzalny i ekonomiczny przy dużych seriach. Gotowe produkty nie wymagają lakierowania ani regularnej konserwacji, a ich trwałość liczona jest w dziesiątkach lat.
Fosforanowanie sprawdza się przy dużych elementach przeznaczonych do malowania lub częściach maszyn wymagających właściwości smarnych. Dla typowych elementów złącznych i drobnych detali montażowych cynkowanie z pasywacją jest jednak rozwiązaniem prostszym i bardziej praktycznym.
ANGAL to zakład galwanizacyjny specjalizujący się w cynkowaniu elektrolitycznym i niklovaniu dla firm z Warszawy i okolic. Realizujemy usługi galwaniczne dla śrub, nakrętek, podkładek, sprężyn i innych drobnych detali stalowych. Oferujemy cynkowanie z różnymi rodzajami pasywacji – żółtą, niebieską, czarną i oliwkową – dobierając wykończenie do wymagań klienta. Jeśli szukasz trwałej ochrony antykorozyjnej dla swoich wyrobów, zapraszamy do kontaktu – doradzimy optymalne rozwiązanie i zadbamy o terminową realizację zlecenia.
FAQ – najczęściej zadawane pytania o fosforanowanie i cynkowanie
Czym różni się fosforanowanie od cynkowania?
Fosforanowanie tworzy na powierzchni stali warstwę fosforanów – porowatą powłokę służącą głównie jako podkład pod farby lub zatrzymująca smary. Cynkowanie nakłada metaliczną warstwę cynku, która aktywnie chroni stal przed korozją. Fosforanowanie wymaga dodatkowego lakierowania lub olejowania, cynkowanie z pasywacją daje gotową ochronę bez dalszej obróbki.
Która metoda lepiej chroni przed korozją?
Cynkowanie elektrolityczne zapewnia znacznie lepszą i trwalszą ochronę antykorozyjną. Ocynkowane części wytrzymują lata w magazynie bez oznak rdzy. Fosforanowanie bez dodatkowej powłoki chroni tylko przez kilka dni do kilku tygodni. Przewaga cynkowania wynika z ochrony galwanicznej – cynk koroduje zamiast stali, nawet przy zarysowaniu powłoki.
Czy fosforanowanie można stosować jako samodzielne wykończenie?
Rzadko. Fosforanowanie prawie zawsze jest etapem przygotowawczym przed malowaniem, lakierowaniem lub olejowaniem. Sama powłoka fosforanowa jest porowata i przepuszcza wilgoć. Jako samodzielne wykończenie sprawdza się tylko przy częściach pracujących w środowisku olejowym, gdzie pory wypełnione są smarem.
Do czego najlepiej nadaje się fosforanowanie?
Fosforanowanie sprawdza się przy przygotowaniu stali pod lakierowanie – karoserie samochodowe, obudowy AGD, konstrukcje stalowe przeznaczone do malowania. Stosuje się je też przy częściach maszyn pracujących w warunkach tarcia – tłokach, prowadnicach, zębnikach – gdzie porowata powłoka zatrzymuje olej smarny.
Do czego najlepiej nadaje się cynkowanie elektrolityczne?
Cynkowanie elektrolityczne jest optymalne dla śrub, nakrętek, podkładek, sprężyn i innych drobnych detali stalowych wymagających trwałej ochrony bez lakierowania. Sprawdza się przy elementach montowanych na zewnątrz, magazynowanych w zmiennych warunkach i wszędzie tam, gdzie regularna konserwacja jest niemożliwa lub niepraktyczna.
Czym jest pasywacja i po co się ją stosuje?
Pasywacja to dodatkowa obróbka chemiczna wykonywana po cynkowaniu. Zwiększa odporność powłoki na korozję i nadaje jej pożądany kolor – żółty, niebieski, czarny lub oliwkowy. Pasywacja żółta daje najwyższą odporność, pasywacja czarna pozwala uzyskać ciemne wykończenie podobne do czernienia.
Ile kosztuje fosforanowanie w porównaniu z cynkowaniem?
Fosforanowanie jest zazwyczaj tańsze od cynkowania elektrolitycznego. Jednak przy elementach niewymagających lakierowania cynkowanie z pasywacją może być bardziej ekonomiczne – daje gotowy produkt bez kosztów dodatkowej obróbki malarskiej. Przy drobnych detalach produkowanych seryjnie różnica kosztów często przemawia na korzyść cynkowania.
Czy można cynkować po fosforanowaniu lub odwrotnie?
Teoretycznie tak, ale w praktyce rzadko ma to sens. Fosforanowanie pod cynkowanie pogarsza przyczepność powłoki cynkowej. Cynkowanie przed fosforanowaniem jest niepotrzebne – cynk sam zapewnia lepszą ochronę. Obie metody stosuje się niezależnie, dobierając odpowiednią do wymagań konkretnego zastosowania.
Jakie są rodzaje fosforanowania?
Wyróżnia się trzy główne rodzaje. Fosforanowanie cynkowe daje najgrubszą powłokę i najlepszą przyczepność farb – stosowane w motoryzacji i AGD. Fosforanowanie manganowe tworzy najtwardszą warstwę o najlepszych właściwościach smarnych – popularne przy częściach maszyn. Fosforanowanie żelazowe jest najtańsze i najcieńsze – podstawowe przygotowanie pod malowanie.
Czy cynkowanie zmienia wymiary części?
Tak, cynkowanie dodaje warstwę metalu na powierzchnię. Przy typowych grubościach powłoki zmiana wymiarów wynosi od kilku do kilkudziesięciu jednostek. Dla elementów gwintowanych stosuje się cieńsze warstwy, które nie wpływają znacząco na pasowanie. Fosforanowanie zmienia wymiary w mniejszym stopniu.
Która metoda jest bardziej ekologiczna?
Obie metody wymagają stosowania chemikaliów i generują ścieki wymagające utylizacji. Nowoczesne pasywacje bezchromowe (niebieska, czarna) są bardziej przyjazne środowisku niż tradycyjna pasywacja żółta zawierająca związki chromu. Fosforanowanie również podlega regulacjom środowiskowym, ale na ogół jest uważane za proces mniej obciążający niż galwanizacja.
Czy fosforanowana stal nadaje się do zastosowań zewnętrznych?
Tylko po dodatkowym lakierowaniu. Sama powłoka fosforanowa nie chroni przed warunkami atmosferycznymi. Fosforanowanie z lakierowaniem proszkowym lub mokrym sprawdza się doskonale na zewnątrz – tak zabezpiecza się ogrodzenia, balustrady, meble ogrodowe. Dla drobnych elementów złącznych montowanych na zewnątrz lepszym wyborem jest cynkowanie z pasywacją.
Jak długo utrzymuje się powłoka cynkowa?
Trwałość zależy od grubości powłoki, rodzaju pasywacji i warunków eksploatacji. Ocynkowane śruby w warunkach wewnętrznych służą przez dziesiątki lat bez oznak korozji. Na zewnątrz, przy bezpośredniej ekspozycji na deszcz i słońce, powłoka zużywa się wolniej lub szybciej zależnie od agresywności środowiska. Pasywacja żółta wydłuża trwałość najbardziej.
Czy można malować po cynkowaniu?
Tak, ale wymaga to odpowiedniego przygotowania powierzchni. Gładka powłoka cynkowa ma słabą przyczepność farb w porównaniu z porowatym fosforanem. Przed malowaniem ocynkowaną powierzchnię trzeba zagruntować specjalnym podkładem lub lekko zmatowić. Przy elementach przeznaczonych do malowania fosforanowanie jest prostszym rozwiązaniem.
Którą metodę wybrać dla śrub i nakrętek?
Dla śrub, nakrętek, podkładek i innych elementów złącznych zdecydowanie lepszym wyborem jest cynkowanie elektrolityczne z pasywacją. Daje trwałą ochronę antykorozyjną bez konieczności lakierowania czy konserwacji. Ocynkowane elementy złączne można magazynować i montować bez dodatkowej obróbki, a ich trwałość liczona jest w dziesiątkach lat.
Przeczytaj też
- Odwodorowanie po cynkowaniu galwanicznym – kiedy jest konieczne i jak przebiega Kruchość wodorowa to najpoważniejsze ryzyko techniczne związane z cynkowaniem galwanicznym elementów o wysokiej wytrzymałości. To zjawisko rzadko.
- Od czego zależy cena cynkowania galwanicznego – jak czytać wycenę usługi Pytanie „ile kosztuje cynkowanie za kilogram” pojawia się w zapytaniach niemal zawsze – i niemal zawsze wymaga tej…
- Przygotowanie powierzchni przed cynkowaniem galwanicznym – odtłuszczanie, trawienie i płukanie Jakość powłoki cynkowej decyduje się, zanim detal w ogóle trafi do wanny z elektrolitem. Cynkowanie galwaniczne jest procesem…
Masz pytanie techniczne?